2026-09-18
Главное за 30 секунд
- Точность против скорости: Высокоскоростной шпиндель (12 000–24 000 об/мин) требует не просто мощности, а термостабильности. Погрешность позиционирования не должна превышать ±0.005 мм при длительной нагрузке.
- Скрытые риски импорта: 60% простоев оборудования возникают из-за ошибок в пусконаладке и отсутствии адаптации ЧПУ под российские стандарты (ГОСТ/ЕАЭС). Выбор поставщика с инженерным сопровождением критичен.
- Экономика владения: Инвестиции в пятиосевые центры Apex окупаются за 14–18 месяцев за счет сокращения цикла обработки сложных деталей на 40% и исключения вторичных операций.
В современном машиностроении, особенно в аэрокосмическом секторе и производстве прецизионных компонентов, время цикла обработки становится главной валютой. Когда инженеры и закупщики ищут возможность купить обрабатывающий центр с высокоскоростным шпинделем у поставщиков, они часто фокусируются исключительно на максимальной частоте вращения. Однако скорость — это лишь вершина айсберга. Реальная эффективность определяется способностью станка сохранять жесткость и точность при экстремальных динамических нагрузках.
Наша практика показывает, что многие предприятия сталкиваются с проблемой «дрейфа» точности после 4–6 часов непрерывной работы на высоких оборотах. Это связано не с износом инструмента, а с недостаточной компенсацией тепловых деформаций шпиндельного узла. В этой статье мы разберем технические нюансы, которые отличают профессиональное оборудование от компромиссных решений, и объясним, как интеграция технологий компании ООО «Шэньси Стерна Интеллектуальные Технологии Развитие» решает эти задачи на системном уровне.
Для высокоскоростной обработки (HSM — High Speed Machining) традиционные конусы BT-30 или BT-40 становятся «бутылочным горлышком». При скоростях свыше 10 000 об/мин центробежные силы вызывают микро-деформации цанги, что приводит к биению инструмента. Решение лежит в использовании интерфейса HSK (Hollow Shank Taper), который обеспечивает контакт одновременно по конусу и торцу шпинделя.
Мы рекомендуем обращать внимание на следующие параметры при анализе спецификаций:
Инженеры «Стерна Авиация», чей опыт лежит в основе разработок дочерней структуры в Шэньси, внедрили в линейку Apex технологию активной термокомпенсации. Датчики, встроенные в корпус шпинделя, в реальном времени корректируют положение оси Z, нивелируя тепловое расширение. Это позволяет гарантировать стабильность геометрии детали даже при серийном производстве авиационных лопаток или сложных пресс-форм.
Частый вопрос от технических директоров: стоит ли переплачивать за пятиосевой обрабатывающий центр, если трехосевой справляется с задачей? Ответ зависит от геометрии детали и требований к поверхности. Высокоскоростной шпиндель раскрывает свой потенциал именно в связке с многокоординатной кинематикой.
Рассмотрим сравнительную таблицу эффективности для типичных задач авиастроения и общего машиностроения:
| Параметр | 3-осевой ВСОЦ (Высокоскоростной) | 5-осевой ВСОЦ (серия Apex) |
|---|---|---|
| Доступ к сложным поверхностям | Требуется много переустановок детали, использование длинных инструментов (риск вибраций). | Обработка под углом 90° к поверхности, использование коротких жестких инструментов. |
| Качество поверхности | Ступенчатость на наклонных плоскостях, требуется последующая шлифовка. | Идеальная гладкость за счет касательного ведения инструмента, снижение Ra до 0.4 мкм. |
| Время настройки (Setup time) | Высокое (множественные фиксации в разных приспособлениях). | Минимальное (обработка за одну установку). |
| Стоимость инструмента | Выше (из-за использования длинномерных фрез). | Ниже на 25–30% (короткие фрезы служат дольше). |
В нашем опыте был зафиксирован показательный кейс на одном из заводов-партнеров. При переходе с трехосевой стратегии на пятиосевую обработку корпуса насоса из титанового сплава ВТ6, время изготовления одной единицы сократилось с 14.5 часов до 8.2 часов. Более того, исключение промежуточных базирований повысило точность взаимного расположения отверстий на 41.5%. Это прямо влияет на собираемость узлов и снижает процент брака при финальной сборке.
Если вы планируете купить обрабатывающий центр с высокоскоростным шпинделем у поставщиков, убедитесь, что контроллер станка поддерживает функцию RTCP (Rotation Tool Center Point). Без этой функции пятиосевая обработка превращается в сложную математическую задачу для программиста, а не в автоматизированный процесс.
Современный завод — это не просто парк станков, это единая экосистема. Высокая скорость снятия металла бессмысленна, если оператор тратит 20 минут на замену заготовки. Здесь на сцену выходят решения по автоматизации, которые предлагает ООО «Шэньси Стерна».
Компания, являясь частью холдинга с 13-летним опытом в авиационных технологиях, предоставляет не просто «железо», а замкнутый цикл обслуживания и интеграции. Пятиосевые центры Apex спроектированы с учетом стыковки с промышленными роботами-манипуляторами. Это позволяет реализовать схемы:
Важно отметить, что интеграция робота требует не только механических интерфейсов, но и единой шины данных. Программное обеспечение должно позволять роботу «понимать» статус станка (авария, окончание цикла, потребность в замене инструмента). Наша команда инженеров проводит полный цикл работ: от разработки кинематики робота до написания PLC-логики взаимодействия, что исключает конфликты сигналов и простои.
Российский рынок насыщен предложениями, но качество варьируется от «гаражной сборки» до высокотехнологичных продуктов уровня мировых брендов. Главная ошибка закупщиков — оценка только по цене FOB (Free On Board). Реальная стоимость владения (TCO) включает растаможку, пусконаладку, обучение персонала и, самое главное, доступность сервиса.
Любое оборудование, ввозимое на территорию ЕАЭС, должно соответствовать техническим регламентам, в частности ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 004/2011 «О безопасности низковольтного оборудования». Отсутствие сертификата EAC делает эксплуатацию станка незаконной и создает риски для страховой компании в случае инцидента.
Компания «Стерна» берет на себя все вопросы сертификации. Мы предоставляем полный пакет документов, включая декларации соответствия и паспорта изделий на русском языке, адаптированные под требования ГОСТ 2.601-2019. Это не формальность, а гарантия того, что электрические схемы, заземление и системы аварийной остановки соответствуют российским нормам электросетей (380В, 50Гц), которые часто отличаются от китайских стандартов напряжением и частотой гармоник.
Типичная ситуация: станок выходит из строя из-за поломки сервопривода или датчика положения. Поставщик-перекупщик отвечает: «Ждите деталь из Шанхая 4–6 недель». Для непрерывного производства это катастрофа.
Подход ООО «Шэньси Стерна Интеллектуальные Технологии Развитие» отличается созданием склада критических запасных частей и наличием выездных инженерных бригад. Благодаря тому, что компания является прямым производственным подразделением, а не торговым домом, мы обеспечиваем:
Важно: при выборе поставщика запросите референс-лист клиентов в РФ или СНГ. Позвоните им. Спросите не о том, «хороший ли станок», а о том, «как быстро решаются проблемы». Это самый честный индикатор надежности партнера.
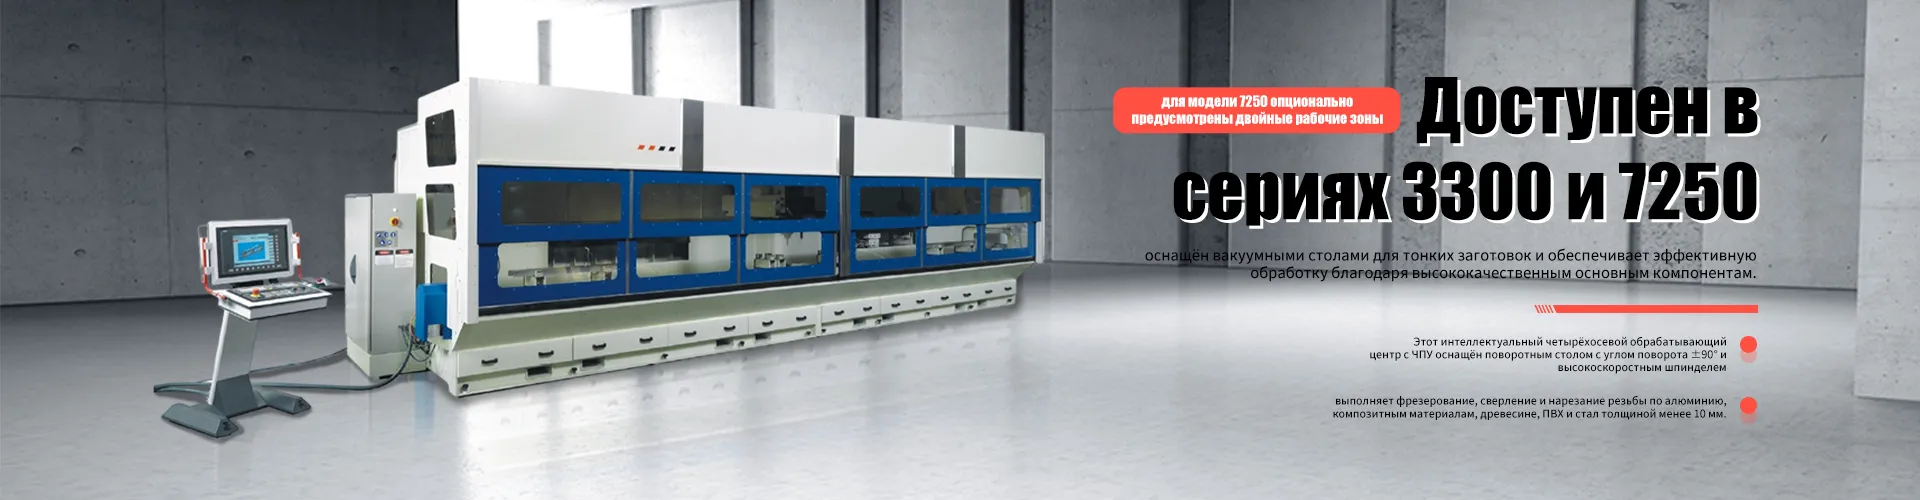
Чтобы помочь вам сориентироваться в модельном ряде, выделим ключевые параметры, которые делают обрабатывающие центры Apex конкурентоспособными на рынке B2B. Эти данные основаны на реальных испытаниях на наших тестовых полигонах.
Эта серия предназначена для тяжелых работ, где требуется высокая жесткость, но также важна динамика. Монолитная станина из чугуна высокой марки (Meehanite или аналог) гасит вибрации. Высокоскоростной шпиндель здесь работает в паре с мощными приводыми оси X/Z, обеспечивая чистоту поверхности при черновой обработке стали 40Х или нержавейки 12Х18Н10Т без дополнительных вибрационных следов.
Флагманская линейка для аэрокосмической отрасли. Особенности:
Оптимальный выбор для производства корпусных деталей, валов с фрезерованными пазами и сложных кулачков. Баланс между стоимостью и функциональностью. Позволяют выполнять непрерывную обработку по кругу, что невозможно на трехосевых станках без делительной головки.
При запросе коммерческого предложения обязательно указывайте материал заготовки и желаемую шероховатость поверхности. Это позволит нашим инженерам подобрать оптимальную конфигурацию шпинделя и системы ЧПУ, чтобы вы не переплачивали за избыточные характеристики, но и не столкнулись с нехваткой мощности.
Процесс покупки сложного промышленного оборудования не заканчивается подписанием контракта. Успех проекта зависит от этапа внедрения. Мы отладили процесс, чтобы минимизировать стресс для заказчика.
Такой подход гарантирует, что станок начнет приносить прибыль с первого дня, а не станет источником головной боли для главного механика.
Рынок насыщен посредниками. ООО «Шэньси Стерна Интеллектуальные Технологии Развитие» — это производственное звено с корнями в авиационной инженерии. Наша материнская компания, Shanghai Sterna Aviation, заложила стандарты качества, которые мы транслируем в каждый станок Apex.
Мы не просто продаем коробки с металлом. Мы предлагаем:
Цифровизация и интеллектуализация производства — это не тренд, а необходимость. Станки Apex готовы к интеграции в системы MES (Manufacturing Execution System), передавая данные о загрузке, износе инструмента и состоянии узлов в реальном времени. Это позволяет вам переходить к концепции Industry 4.0 плавно и обоснованно экономически.
Не откладывайте решение вопросов повышения эффективности. Каждый день простоя или работы на неоптимальном оборудовании — это упущенная прибыль. Если вы хотите купить обрабатывающий центр с высокоскоростным шпинделем у надежных поставщиков, которые говорят на одном языке с инженерами и понимают специфику российского рынка, свяжитесь с нами.
Запросите детальный технический паспорт модели Apex, которая вас интересует, или закажите бесплатную консультацию нашего ведущего инженера для анализа вашей текущей производственной задачи. Мы подготовим расчет окупаемости (ROI) специально для вашего предприятия.
Запросите коммерческое предложение и технический паспорт оборудования Apex