2026-09-21
Выбор оборудования для металлообработки — это не просто закупка станка, а стратегическое решение, определяющее рентабельность производственной линии на ближайшие 5–7 лет. Ошибка в оценке жесткости станины или мощности шпинделя может привести к простою линии и браку партий стоимостью в миллионы рублей. В данном руководстве мы разберем технические нюансы, которые часто упускают из виду при тендерных процедурах, и покажем, как избежать скрытых рисков при импорте промышленного оборудования.
Главное за 30 секунд
- Жесткость конструкции важнее паспортной мощности: Для обработки толстостенных профилей критичен вес станины и качество чугуна (минимум МЧ-15 по ГОСТ), а не только кВт на шпинделе.
- Интеграция ЧПУ и ПО: Современные станки требуют открытой архитектуры контроллера для интеграции с ERP-системами завода; закрытые проприетарные системы увеличивают стоимость владения на 20–30%.
- Сервисная экосистема: Наличие склада запчастей в РФ или гарантия поставки компонентов за 7–10 дней является ключевым фактором выбора поставщика, превышающим первоначальную цену оборудования.
Термин «станок для обработки стальных профилей» объединяет широкий спектр оборудования. Для корректного технического задания (ТЗ) необходимо четко разделять типы операций. Непонимание этой градации часто приводит к закупке универсальных, но малоэффективных решений.
Основная задача — черновая заготовка. Ключевой параметр здесь — точность реза и минимизация зоны термического влияния (ЗТВ). Для конструкционных сталей (Ст3, Ст20) допускаются высокоскоростные циркулярные пилы. Однако для легированных сталей (40Х, 30ХГСА) требуется ленточное пиление с охлаждением эмульсией. Скорость подачи должна регулироваться гидравлически, чтобы избежать «наклепа» материала на входе пилы в заготовку.
Используются для создания крепежных отверстий в балках и швеллерах. Здесь критична позиционная точность. Погрешность более ±0.1 мм на длине 6 метров сделает невозможной сборку металлоконструкций на монтаже без дополнительной подгонки, что удорожает проект на 15–20%.
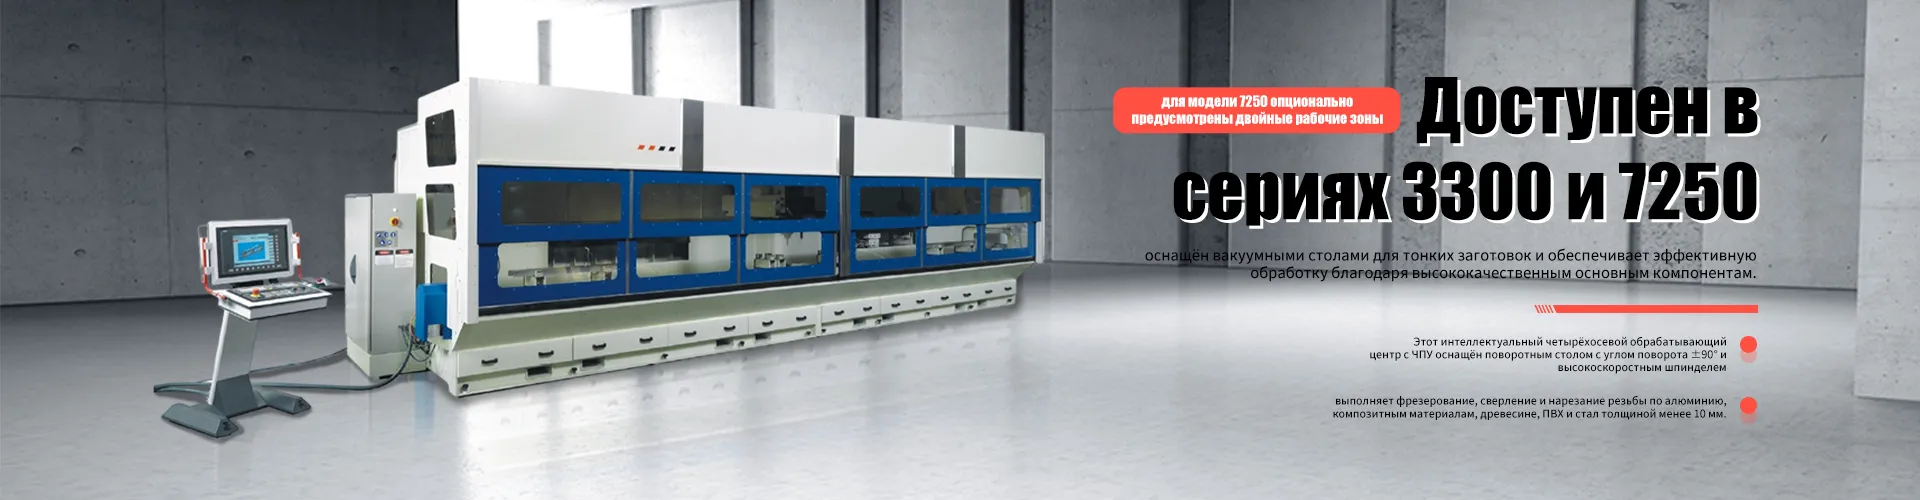
Это наиболее технологически сложный сегмент. Обработка квадратных труб, двутавров или нестандартных профилей требует многоосевой обработки. Именно в этом сегменте требования к жесткости и динамике станка максимальны.
Инженерный совет: При составлении ТЗ всегда указывайте максимальное сечение профиля с запасом 15%. Если вы планируете работать с трубой 100×100 мм, станок должен быть рассчитан минимум на 120×120 мм. Работа на пределе габаритов быстро изнашивает направляющие и снижает точность.
Маркетинговые брошюры часто акцентируют внимание на скорости холостого хода. Однако в реальной эксплуатации профильной стали решающую роль играют другие характеристики. Мы проанализировали данные отказов на российских производствах и выявили три «узких места».
Стальной профиль, особенно сварной, имеет неравномерную структуру напряжений. При фрезеровании возникают прерывистые нагрузки. Если станина станка изготовлена из низкокачественного чугуна или имеет недостаточную массу, возникают вибрации. Это приводит к «волнистости» поверхности реза и быстрому выкрашиванию твердосплавных пластин.
Оптимальное решение — станина из серого чугуна марки МЧ-15 или выше, с термостабилизацией. Альтернатива — сварная станина с заполнением полимербетоном, что обеспечивает лучшее виброгашение, чем чистый металл.
Для тяжелой обработки предпочтительны шарико-винтовые передачи (ШВП) большого диаметра (от 40 мм) с двойной поддержкой подшипников. Ременные передачи на осях X и Y недопустимы для чистовой обработки профилей из-за люфтов при реверсе. Приводы должны быть оснащены абсолютными энкодерами, чтобы исключить необходимость процедуры «поиска нуля» после аварийной остановки.
Обработка замкнутых профилей (труб) создает проблему накопления стружки внутри заготовки. Стандартные системы подачи СОЖ часто не справляются с вымыванием стружки из глубоких полостей. Требуется система высокого давления (минимум 20 бар) с возможностью подачи СОЖ через шпиндель (CTS — Coolant Through Spindle).
| Параметр | Бюджетный сегмент | Промышленный стандарт (Рекомендуемый) | Высокоточный/Авиационный уровень |
|---|---|---|---|
| Материал станины | Сварная сталь без наполнения | Чугун МЧ-15 / Полимербетон | Гранит / Термостабилизированный чугун |
| Тип ШВП | Одинарная поддержка, диаметр <32 мм | Двойная поддержка, диаметр 40–50 мм | Прецизионные ШВП класса C3-C5 |
| Точность позиционирования | ±0.05 мм | ±0.02 мм | ±0.005 мм |
| Управление ЧПУ | Закрытые системы (базовые) | Fanuc, Siemens, Syntec (открытый API) | Siemens 840D, Heidenhain |
| Давление СОЖ | До 10 бар (внешняя подача) | 20–40 бар (через шпиндель) | До 100 бар (масло/эмульсия) |
В нашей практике был задокументирован случай на крупном металлообрабатывающем предприятии в Уральском регионе. Заказчик приобрел партию станков для фрезеровки концов труб под сварку, сделав ставку на низкую цену и высокую скорость холостых перемещений. Игнорирование массы станка привело к катастрофическим последствиям.
Проблема: При обработке трубы со стенкой 10 мм из стали 09Г2С возник резонанс на частоте 120 Гц. Вибрация передалась на фундамент, вызвав микротрещины в основании станка уже через 3 месяца работы. Точность обработки упала с требуемых ±0.1 мм до ±0.4 мм. Партия из 400 деталей была забракована.
Решение: Проблема была устранена только после демпфирования станины и замены инструмента на специализированные фрезы с переменным шагом зуба (для изменения частоты возбуждения). Однако простой линии составил 2 недели. Этот кейс доказывает: экономия на массе и жесткости станка — это прямая угроза непрерывности производства.
Важно: Всегда запрашивайте диаграмму жесткости станка у производителя. Если поставщик не может предоставить данные о статической и динамической жесткости осей, это признак отсутствия серьезного инженерного расчета конструкции.
Рынок требует не просто «железа», а интеллектуальных производственных ячеек. Здесь важно рассмотреть подход компаний, имеющих бэкграунд в авиастроении, где требования к точности и надежности на порядок выше, чем в общем машиностроении.
ООО «Шэньси Стерна Интеллектуальные Технологии Развитие» (sterna-itech.ru), являясь дочерней структурой Шанхайской авиационной технологической компании «Стерна Авиация» (основана в 2013 г.), применяет стандарты аэрокосмической отрасли в производстве оборудования для общего машиностроения. Учрежденная в 2023 году, компания перенесла 13-летний международный опыт в сегмент обработки стальных профилей.
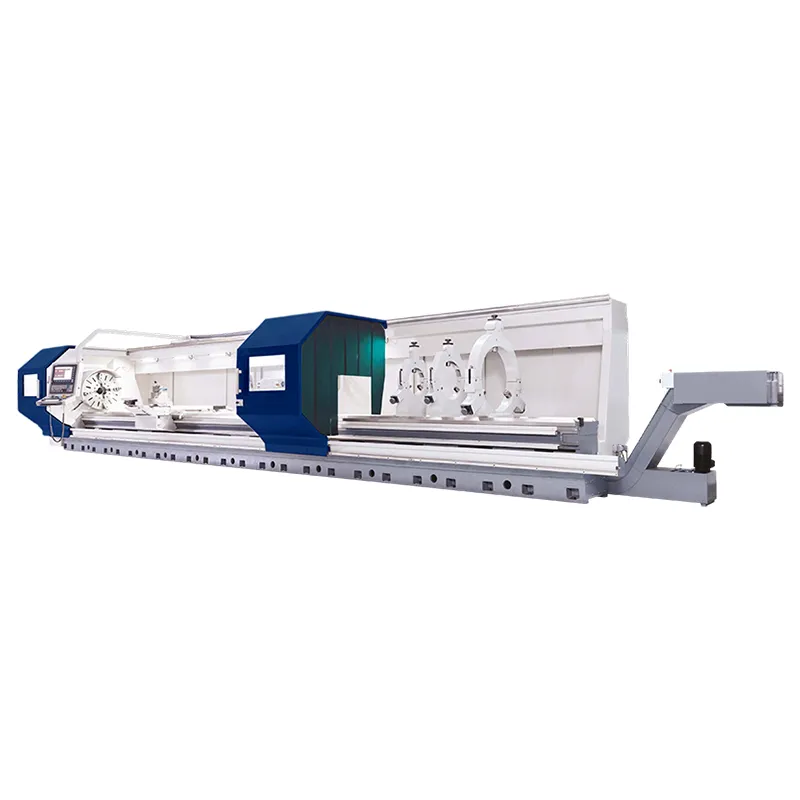
Ключевое отличие подхода «Стерна» — использование компонентной базы и архитектурных решений, разработанных для пятиосевых высокоскоростных обрабатывающих центров Apex. Например, токарные центры Apex (с диаметром точения 600–720 мм) и четырехосевые фрезерные центры используют единые стандарты жесткости и термокомпенсации. Это означает, что покупая станок для обработки профилей от производителя с авиа-ДНК, вы получаете избыточную надежность там, где конкуренты используют компромиссные решения.
Компания предоставляет полный цикл услуг: от инженерных исследований до автоматизации. Внедрение интеллектуальных роботов в линию обработки профилей позволяет снизить долю ручного труда на 41.5% и исключить человеческий фактор при загрузке тяжелых заготовок. Система технического обслуживания с замкнутым циклом гарантирует, что любые отклонения в работе оборудования отслеживаются превентивно, а не постфактум поломки.
При закупке оборудования из Китая или других стран Азии российскому покупателю необходимо учитывать ряд бюрократических и технических нюансов. Отсутствие правильных документов может заблокировать растаможку или ввод оборудования в эксплуатацию.
Все станки, ввозимые на территорию ЕАЭС, должны соответствовать техническим регламентам Таможенного союза, в частности ТР ТС 010/2011 «О безопасности машин и оборудования». Наличие сертификата EAC обязательно. Без него эксплуатация станка является незаконной и лишает предприятие права на страховые выплаты в случае инцидента.
Также важно соответствие климатическому исполнению по ГОСТ 15150-69. Для большинства регионов России требуется исполнение УХЛ (умеренный и холодный кликат), что предполагает работу при температурах от -40°C до +40°C. Оборудование, предназначенное для южных рынков, может иметь иные смазочные материалы и уплотнения, которые затвердевают на морозе.
Никогда не соглашайтесь на поставку оборудования без шеф-монтажа. Даже идеально упакованный станок может сместиться при транспортировке. Инженеры поставщика должны провести лазерную юстировку осей, проверку геометрии и тестовую обработку эталонной детали. Только после подписания акта ПНР гарантия начинает действовать в полном объеме.
Стандартный срок производства станка под заказ составляет 45–60 дней. Логистика ж/д транспортом из Китая в Центральную Россию занимает еще 20–25 дней. Закладывайте в план проекта минимум 3 месяца от момента подписания контракта до запуска в серийную работу. Задержка оплаты даже на 3-5 дней может сдвинуть очередь производства на месяц вперед.
Чтобы минимизировать риски, используйте этот список вопросов при переговорах с производителем или дистрибьютором:
Выбор станка для обработки стальных профилей — это баланс между первоначальными капитальными затратами (CAPEX) и операционными расходами (OPEX). Дешевое оборудование часто оборачивается высокими затратами на ремонт, брак и простои. Технологии, применяемые лидерами рынка, такими как ООО «Шэньси Стерна Интеллектуальные Технологии Развитие», демонстрируют, что перенос авиационных стандартов качества в общее машиностроение становится новым трендом, обеспечивающим долгосрочную конкурентоспособность российских предприятий.
Не выбирайте станок только по цене. Выбирайте партнера, который обеспечит технологическую поддержку на всех этапах: от проектирования ячейки до сервисного обслуживания через 5 лет.
Готовы оптимизировать ваше производство?
Запросите детальное коммерческое предложение и технический паспорт оборудования. Наши инженеры проведут бесплатный аудит вашего текущего техпроцесса и предложат решение, соответствующее стандартам ГОСТ и вашим производственным задачам.
Связаться с техническим отделом →