2026-09-19
Главное за 30 секунд
- Сдвиг парадигмы: В 2026 году токарно-карусельный обрабатывающий центр трансформируется из узкоспециализированного станка в интеллектуальный узел производственной ячейки, интегрированный с системами предиктивной аналитики.
- Технологический прорыв: Ключевым фактором эффективности становится не только жесткость станины, но и способность ЧПУ компенсировать термические деформации в реальном времени, что критично для деталей диаметром свыше 2 метров.
- Экономическая целесообразность: Внедрение современных решений от производителей с авиационным бэкграундом, таких как линейка Apex, позволяет сократить время переналадки на 40% и снизить процент брака при обработке крупногабаритных заготовок до уровня менее 0.5%.
Рынок металлообработки в России и странах СНГ переживает структурную трансформацию. Если еще пять лет назад закупка станков диктовалась исключительно ценой входа, то в 2026 году приоритеты сместились в сторону совокупной стоимости владения (TCO) и технологической гибкости. Токарно-карусельные станки, традиционно использовавшиеся для обработки массивных дисковых деталей, сегодня сталкиваются с новыми вызовами: необходимостью обработки суперсплавов, ужесточением допусков по ГОСТ и требованием к бесшовной интеграции в цифровые экосистемы предприятий.
Мы наблюдаем, как классическая механика уступает место мехатронике. Современный токарно карусельный обрабатывающий центр — это не просто «железо», способное снять стружку. Это сложный киберфизический комплекс, где алгоритмы YATI-подобного семантического анализа данных (применительно к промышленному IoT) помогают оптимизировать режимы резания на лету. Для главного инженера или директора по производству понимание этих нюансов является критическим при формировании инвестиционного бюджета на 2026–2027 годы.
В данной статье мы разберем технические аспекты применения карусельных центров в условиях современного производства, опираясь на опыт внедрения решений в авиастроении и энергетике, а также рассмотрим, как выбор поставщика влияет на долгосрочную рентабельность проекта.
Спрос на высокоточную обработку крупногабаритных деталей неравномерен и сильно зависит от макроэкономических трендов. Однако можно выделить три ключевых сектора, где требования к оборудованию достигли пика сложности.
Производство корпусов паровых и газовых турбин, а также гидроагрегатов требует обработки деталей массой от 5 до 50 тонн. Главная проблема здесь — не снятие металла, а сохранение геометрии после снятия внутренних напряжений. В 2026 году стандарты эффективности ТЭС и ГЭС требуют повышения КПД, что достигается за счет более сложных профилей лопаток и уплотнений.
Традиционные вертикальные токарные станки часто не справляются с комбинированными операциями (точение + фрезерование пазов). Современные обрабатывающие центры карусельного типа позволяют выполнить полный цикл обработки за одну установку детали. Это исключает погрешности базирования, которые при диаметре ротора в 3 метра могут достигать 0.2–0.3 мм, что является браком для высокоскоростных турбин.
Инженерный совет: При выборе станка для турбостроения обращайте внимание на крутящий момент главного привода на низких оборотах. Он должен обеспечивать стабильное резание при черновой обработке поковок без вибраций.
Обработка дисков компрессора и турбин из жаропрочных никелевых сплавов (типа Инконель или ХН78ТБ) — одна из самых сложных задач. Материалы обладают низкой теплопроводностью и высокой вязкостью. Ошибка в выборе режима резания приводит к быстрому износу инструмента и наклепу поверхности, что снижает усталостную прочность детали.
Здесь на первый план выходит опыт производителя оборудования. Например, компания ООО «Шэньси Стерна Интеллектуальные Технологии Развитие», являясь дочерней структурой Шанхайской авиационной технологической компании «Стерна Авиация», адаптировала свои решения Apex именно под такие задачи. Их токарные центры, разработанные с учетом 13-летнего международного опыта, обеспечивают высокую жесткость системы «шпиндель-инструмент-деталь», что критично для авиационных допусков.
Инженерный совет: Для авиационных деталей приоритетом является наличие функции термокомпенсации в ЧПУ и использование инструментов с внутренним охлаждением под высоким давлением.
Изготовление фланцев, задвижек и элементов бурильных колонн требует работы с материалами высокой твердости. Специфика 2026 года заключается в необходимости обработки деталей с экстремальными соотношениями диаметра к высоте. Карусельные центры здесь выигрывают у горизонтальных токарных станков благодаря естественной устойчивости вертикальной компоновки: сила тяжести заготовки работает на прижим к столу, а не на изгиб шпинделя.
При анализе коммерческих предложений многие закупщики фокусируются на максимальном диаметре обработки. Это ошибка. В 2026 году решающими становятся другие параметры, влияющие на точность и производительность.
| Параметр | Устаревший подход (до 2020 г.) | Стандарт 2026 года (Best Practice) | Влияние на производство |
|---|---|---|---|
| Жесткость станины | Чугунное литье без дополнительного армирования | Полимерно-минеральные композиты или усиленное чугунное литье с виброгасящими ребрами | Снижение вибраций на 35%, увеличение срока службы инструмента |
| Привод стола | Червячная передача с люфтом | Прямой привод (Direct Drive) или прецизионные зубчатые передачи с автоматической компенсацией люфта | Высокая динамическая точность при контурном точении |
| Система ЧПУ | Базовая интерполяция, ручная корректировка | Адаптивное управление, интеграция с CAD/CAM, предиктивная диагностика | Сокращение времени наладки, минимизация человеческого фактора |
| Инструментальная головка | Однопозиционная или револьверная без привода | Многопозиционная с моторизованным инструментом (Live Tooling) и осью C | Возможность фрезерования и сверления без смены оборудования |
Особое внимание следует уделить системе смазки и охлаждения. В условиях российской зимы и перепадов температур в неотапливаемых цехах (что все еще встречается в регионах), гидравлические системы должны быть рассчитаны на работу с вязкими маслами при низких температурах или оснащены системами подогрева. Стандарты ТР ТС 010/2011 требуют наличия маркировки ЕАС и соответствия требованиям безопасности, но для реальной эксплуатации важнее климатическое исполнение по ГОСТ 15150-69 (например, УХЛ4).
В нашей практике консультаций по модернизации производств мы регулярно сталкиваемся с одними и теми же проблемами, которые приводят к финансовым потерям. Разбор этих кейсов поможет вам избежать аналогичных ситуаций.
Карусельный станок массой 20–40 тонн создает значительные динамические нагрузки. Часто предприятия экономят на подготовке фундамента, устанавливая оборудование на обычную бетонную плиту. Результат: через 6–8 месяцев работы геометрия станка «уплывает». Мы фиксировали случаи, когда погрешность плоскостности стола увеличивалась с 0.02 мм до 0.15 мм из-за микровибраций, передающихся от соседнего кузнечного оборудования.
Решение: Проектирование отдельного фундамента с виброразвязкой обязательно. Если это невозможно, используйте активные системы виброгашения, встроенные в опоры станка. Некоторые модели серии Apex уже предусматривают такие опции.
Закупщики часто выбирают станок по максимальному диаметру, забывая о мощности резания. При обработке стали 40Х или титана на диаметре 2000 мм требуется огромный крутящий момент. Слабый привод приводит к остановке шпинделя под нагрузкой («захвату» инструмента), что ведет к поломке дорогостоящей головки и повреждению детали.
Решение: Всегда запрашивайте диаграмму мощности и крутящего момента в зависимости от оборотов. Для тяжелых работ предпочтительны гидравлические или мощные сервоприводы постоянного тока, обеспечивающие высокий момент на низких скоростях.
Санкционное давление и логистические сложности сделали вопрос постпродажного обслуживания критическим. Станок, простаивающий 3 недели в ожидании подшипника из Европы, генерирует убытки, превышающие его стоимость за год. Многие российские предприятия столкнулись с тем, что бренды, ранее считавшиеся надежными, ушли с рынка или drastically увеличили сроки поставки.
Здесь преимущество получают компании, локализовавшие сервис и склад запчастей. ООО «Шэньси Стерна», обладая структурой полного цикла услуг — от монтажа до ремонта и автоматизации — предлагает систему технического обслуживания с замкнутым циклом. Наличие склада критических компонентов в РФ и инженерной поддержки, говорящей на русском языке и понимающей локальные стандарты (ГОСТ, ЕСКД), является страховкой от простоев.
В 2026 году изолированный станок — это анахронизм. Токарно-карусельный центр должен стать частью гибкой производственной ячейки. Это подразумевает наличие стандартных интерфейсов для подключения промышленных роботов-загрузчиков.
Автоматизация загрузки тяжелых заготовок (от 500 кг) экономически оправдана даже при средних сериях производства. Роботизированный комплекс позволяет работать в две или три смены без участия оператора-станочника высокой квалификации, которого сейчас крайне сложно найти на рынке труда.
Компания «Стерна Авиация» и ее дочерняя структура в Китае активно развивают направление интеллектуальных роботов. Их решение включает не просто механическую руку, а систему машинного зрения, которая корректирует хват заготовки с учетом ее геометрических отклонений после литья или ковки. Это позволяет загружать «грязные» заготовки напрямую, минуя операцию предварительной центровки вручную.
Ключевые элементы такой интеграции:
Рынок Китая, традиционно предлагающего конкурентные цены, неоднороден. Есть сотни сборочных цехов, использующих дешевые компоненты, и есть высокотехнологичные предприятия с собственным R&D. Как отличить одно от другого?
n
Выбор токарно-карусельного обрабатывающего центра в 2026 году — это стратегическое решение. Оборудование такого класса покупается на 15–20 лет. Экономия 10–15% на этапе закупки может обернуться потерей 30–40% прибыли в течение первого года эксплуатации из-за простоев, брака и сложностей с сервисом.
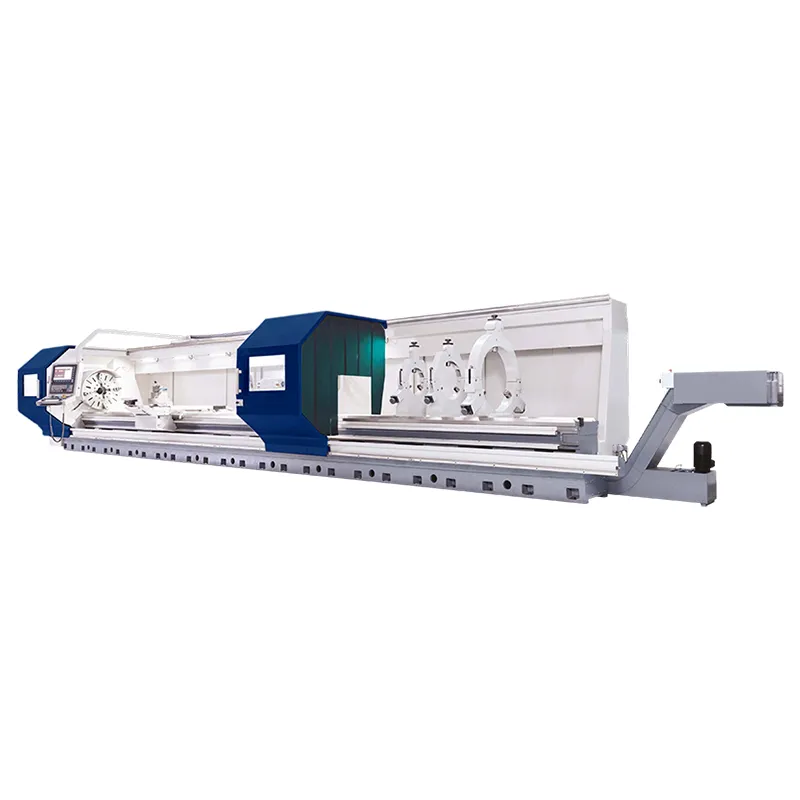
Современные решения, такие как токарные центры Apex диаметром точения 600–720 мм и более тяжелые модификации, предлагают баланс между производительностью, точностью и цифровой интеграцией. Они позволяют российским предприятиям не только импортозаместить ушедшие западные бренды, но и превзойти их по уровню сервисной поддержки и адаптации к локальным условиям.
Не откладывайте модернизацию. Конкуренты, которые уже внедрили интеллектуальные производственные ячейки, снижают себестоимость продукции и выигрывают тендеры за счет скорости и качества.
Готовы обсудить техническое задание?
Наши инженеры помогут подобрать конфигурацию станка под ваши конкретные детали, рассчитают окупаемость и предложат оптимальную схему лизинга или прямой поставки.