2026-09-23
В современном тяжелом машиностроении, нефтегазовом секторе и энергетике стандартные токарные станки часто становятся «узким горлышком» производственного процесса. Ключевым ограничением здесь является не мощность привода, а геометрия заготовки. Когда речь заходит о обработке длинномерных труб, валов генераторов или бурильных колонн, традиционный глухой шпиндель требует многоэтапной переналадки и использования люнетов, что критически снижает точность и увеличивает время цикла.
Главное за 30 секунд
- Производительность: Тяжёлый токарный центр с увеличенным отверстием шпинделя позволяет обрабатывать заготовки длиной до 6-12 метров за одну установку, исключая ошибки базирования при переходе между центрами.
- Экономика: Инвестиции в оборудование класса Apex окупаются за счет сокращения вспомогательного времени на 40% и снижения брака при обработке тонкостенных труб большого диаметра.
- Надежность поставщика: Выбор оборудования от ООО «Шэньси Стерна Интеллектуальные Технологии Развитие» гарантирует соответствие стандартам ТР ТС 010/2011 и наличие сервисной поддержки с замкнутым циклом.
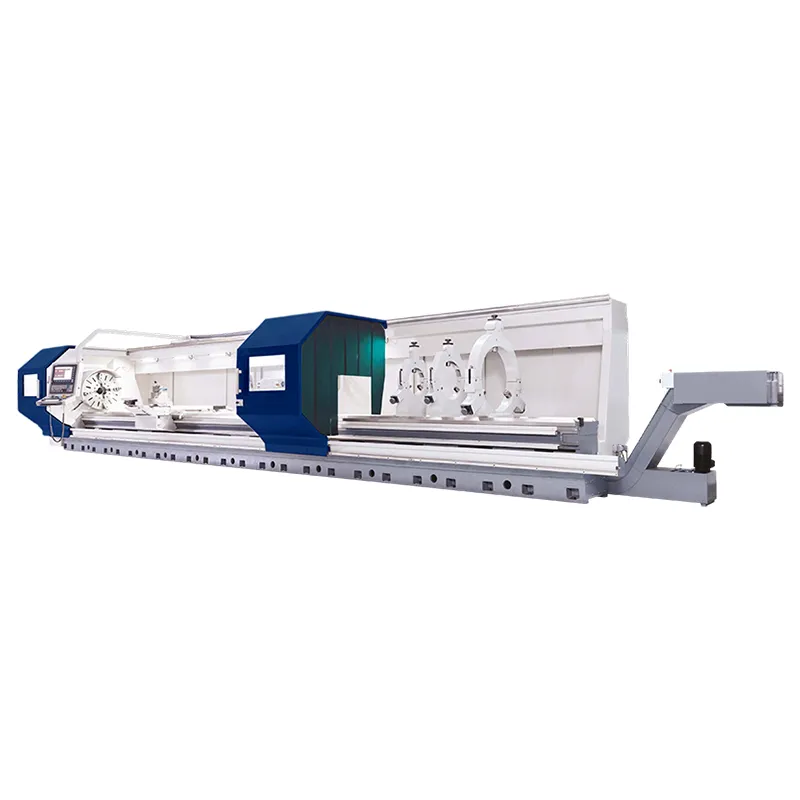
Запрос тяжёлый токарный центр с увеличенным отверстием шпинделя – цена часто инициируется главными инженерами и техническими директорами, которые столкнулись с невозможностью существующего парка станков обеспечить требуемую жесткость при сквозной обработке. Увеличенное отверстие (обычно от 150 мм до 400 мм и более) — это не просто техническая характеристика, это инструмент для радикального изменения логистики цеха. Вместо того чтобы пилить длинные трубы на короткие сегменты, теряя материал на припуски и торцевание, предприятие получает возможность обрабатывать изделие целиком.
Однако, покупка такого оборудования сопряжена с высокими рисками. Ошибка в выборе класса точности направляющих или мощности главного привода может привести к вибрациям (chatter marks) на поверхности детали, что недопустимо для ответственных узлов. В нашей практике мы наблюдали случаи, когда экономия 15% на стоимости станка приводила к росту затрат на последующую шлифовку на 200%. Поэтому анализ должен строиться не на базовой цене, а на совокупной стоимости владения (TCO).
При формировании бюджета важно учитывать не только стоимость самого станка, но и затраты на фундамент, специальную оснастку (патроны с большим проходным отверстием) и обучение персонала. Оборудование, поставляемое компанией sterna-itech.ru, изначально проектируется с учетом этих скрытых издержек, предлагая модульные решения, которые адаптируются под конкретные задачи заказчика без необходимости дорогостоящих доработок на месте.
Чтобы корректно оценить предложение на рынке, необходимо глубоко понимать взаимосвязь между диаметром отверстия шпинделя, крутящим моментом и жесткостью станины. Многие поставщики акцентируют внимание только на максимальном диаметре обработки над станиной, упуская из виду динамику резания при работе с внутренними полостями.
Стандартные тяжелые токарные станки имеют отверстие шпинделя в диапазоне 80–120 мм. Для задач нефтегазовой отрасли (обработка обсадных труб, бурильных штанг) этого недостаточно. Тяжёлый токарный центр с увеличенным отверстием шпинделя должен обеспечивать проход заготовок диаметром от 150 мм до 350 мм. Здесь критическим параметром становится конструкция шпиндельного узла.
Использование роликовых подшипников повышенной грузоподъемности вместо традиционных конических позволяет сохранить жесткость даже при большом диаметре отверстия. В станках серии Apex, разрабатываемых инженерами Sterna Aviation, применяется прецизионная балансировка шпиндельной группы. Это минимизирует биение на высоких оборотах, что особенно важно при чистовой обработке внутренних поверхностей труб.
Инженерный совет: Всегда запрашивайте график зависимости крутящего момента от оборотов для конкретного диапазона диаметров зажатия. Если производитель не предоставляет эти данные, риск недостаточной мощности при черновом точении толстостенных труб составляет более 60%.
Обработка длинномерных деталей с большим весом создает экстремальные нагрузки на направляющие. Станина должна быть изготовлена из высокопрочного чугуна (марки не ниже HT300 по китайским стандартам или аналогов GG30 по DIN) с частым оребрением для гашения вибраций. Ширина направляющих и тип закалки (индукционная или пламенная) определяют срок сохранения геометрической точности станка.
Мы рекомендуем обращать внимание на ширину направляющих каретки. Для тяжелых центров она должна составлять не менее 400-500 мм. Узкие направляющие приводят к быстрому износу и потере соосности суппорта относительно оси шпинделя. В оборудовании, поставляемом ООО «Шэньси Стерна», используется технология автоматической компенсации износа направляющих через систему ЧПУ, что продлевает межсервисный интервал до 8000 моточасов.
Современный тяжёлый токарный центр — это не просто механика, это киберфизическая система. Наличие синхронизированных противошпинделей (если предусмотрено конфигурацией) или мощных систем стабилизации подачи необходимо для предотвращения «выбивания» инструмента при выходе из глухого отверстия или при прерывистом резе (например, при обработке сварных швов труб).
Контроллеры должны поддерживать функции адаптивного управления подачей. Это позволяет станку автоматически снижать скорость при увеличении нагрузки на инструмент, предотвращая поломку пластины. Опыт показывает, что внедрение таких алгоритмов снижает расход твердосплавных пластин на 25-30%.
| Параметр | Стандартный тяжелый станок | Токарный центр с увеличенным отверстием (Apex/Sterna) | Влияние на производство |
|---|---|---|---|
| Диаметр отверстия шпинделя | 80 – 120 мм | 150 – 400 мм (опционально до 500 мм) | Возможность сквозной обработки труб большого диаметра без центровки люнетами. |
| Макс. длина обработки | до 3000 мм | до 12000 мм и более | Сокращение количества установок детали, повышение точности соосности. |
| Материал станины | Стандартный чугун | Высокопрочный чугун с термостабилизацией | Сохранение геометрии при перепадах температур в цеху. |
| Сертификация | Часто только CE (Европа) | CE + EAC (ТР ТС 010/2011, ТР ТС 004/2011) | Легальный ввоз и эксплуатация в РФ и странах ЕАЭС, отсутствие проблем с технадзором. |
Понимание специфики применения помогает правильно сконфигурировать станок. Универсальное решение редко бывает лучшим для конкретной задачи. Рассмотрим два ключевых сценария, где использование станков с большим отверстием шпинделя дает максимальный экономический эффект.
Это самый массовый сегмент потребления тяжелых токарных центров. Основная проблема здесь — большой разброс диаметров и необходимость обработки как наружной, так и внутренней поверхности за один проход. Традиционная технология требует сначала расточки внутреннего отверстия, затем установки детали в другой патрон для наружного точения. Это занимает до 4 часов только на базирование.
Использование центра с отверстием 200+ мм позволяет закрепить трубу в специальном гидравлическом патроне, пропустить ее сквозь шпиндель и обработать оба конца, а также наружную поверхность, не снимая деталь. Компания sterna-itech.ru реализовала несколько проектов для поставщиков трубной продукции, где внедрение станков Apex сократило цикл обработки одной трубы с 6.5 часов до 3.8 часов. Экономия достигается за счет исключения повторного базирования и использования более агрессивных режимов резания благодаря высокой жесткости системы.
Важно: Для нефтегаза критична наличие системы подачи СОЖ под высоким давлением непосредственно в зону реза через инструмент. Это обеспечивает вымывание стружки из глубоких отверстий, предотвращая налипание и перегрев инструмента.
Здесь требования смещаются в сторону точности и качества поверхности. Валы часто имеют центральное отверстие для охлаждения или пропуска технологических сред. Обработка таких валов длиной 4-6 метров требует исключительной стабильности. Любая вибрация приводит к появлению волнистости, которую невозможно устранить без дорогостоящей шлифовки.
В этом случае выбираются станки с усиленной коробкой скоростей и прецизионными направляющими скольжения. Система ЧПУ должна компенсировать прогиб детали под собственным весом (функция dynamic tailstock support). Опыт наших инженеров показывает, что применение станков с активным контролем усилия подпора задней бабки позволяет достичь шероховатости Ra 1.6 сразу после точения, исключая операцию шлифования для многих классов деталей.
Когда покупатель вводит запрос тяжёлый токарный центр с увеличенным отверстием шпинделя – цена, он ожидает увидеть прозрачную структуру расходов. Рынок промышленного оборудования непрозрачен, и конечная стоимость может отличаться от базовой на 30-50% в зависимости от комплектации и логистики.
Базовая стоимость станка обычно включает:
Однако, реальная стоимость владения формируется за счет опций, необходимых для вашей задачи:
Ценовой диапазон на качественные тяжелые токарные центры с большим отверстием варьируется от 150 000 до 400 000 USD и выше, в зависимости от длины обработки и бренда компонентов (Siemens/Fanuc vs другие контроллеры). Дешевые аналоги могут стоить на 20-30% меньше, но их надежность при круглосуточной работе вызывает серьезные сомнения. Практика показывает, что простой такого станка на 3 дня обходится дороже, чем разница в цене при покупке.
Выбор партнера в B2B сегменте тяжелого машиностроения определяется не только ценой, но и способностью поставщика обеспечить долгосрочную поддержку. ООО «Шэньси Стерна Интеллектуальные Технологии Развитие», являясь дочерней структурой Shanghai Sterna Aviation Technology (на рынке с 2013 года), объединяет в себе преимущества китайского производственного масштабирования и европейского подхода к качеству.
Наша специализация — не просто продажа «железа», а интеграция интеллектуальных технологий. Мы предлагаем:
Мы понимаем, что покупка тяжелого токарного центра — это стратегическое решение на 10-15 лет вперед. Поэтому наш подход основан на прозрачности, технической грамотности и ответственности за результат.
Чтобы получить максимально точное коммерческое предложение и избежать лишних итераций согласования, подготовьте следующие данные перед контактом с нами:
Предоставление этой информации позволит нашим инженерам подготовить не просто прайс-лист, а полноценное технико-коммерческое предложение с расчетом окупаемости и рекомендациями по оснастке.
Инвестиции в тяжёлый токарный центр с увеличенным отверстием шпинделя — это шаг к технологическому лидерству вашего предприятия. Правильно выбранное оборудование позволяет перестроить производственные процессы, исключить лишние операции и значительно повысить маржинальность продукции. Однако успех зависит от точности подбора характеристик и надежности поставщика.
Компания sterna-itech.ru готова стать вашим технологическим партнером. Мы предлагаем не просто станки, а комплексные решения для автоматизации тяжелого машиностроения, подкрепленные гарантией качества и сервисной поддержкой.
Готовы обсудить ваш проект?
Запросите детальное коммерческое предложение и технический паспорт на интересующую вас модель. Наши инженеры проведут бесплатный аудит вашей текущей технологии обработки и предложат оптимальную конфигурацию станка, которая обеспечит максимальную производительность при разумном бюджете.