2026-09-19
Выбор оборудования для обработки деталей со сложной геометрией — это всегда баланс между точностью, скоростью и экономической целесообразностью. В условиях современного машиностроения, где допуски сужаются до микрон, а сроки производства сокращаются, традиционные токарные станки часто оказываются неэффективными. Инженеры и главные технологи всё чаще обращают внимание на многофункциональные решения, способные выполнить полный цикл обработки за одну установку.
Главное за 30 секунд
- Точность против времени: Использование токарного многоцелевого станка с ЧПУ для сложных деталей снижает время переналадки на 40-60% за счёт исключения повторных базирований.
- Технологический суверенитет: Современные центры серии Apex от ООО «Шэньси Стерна» обеспечивают жёсткость конструкции, необходимую для обработки титановых сплавов и жаропрочных сталей, соответствующих стандартам авиационной отрасли.
- Экономика владения: Интеграция приводного инструмента и оси Y позволяет заменить парк из 3-4 обычных станков одним многозадачным комплексом, что оптимизирует производственные площади и фонд оплаты труда операторов.
В инженерной практике под «сложными деталями» обычно понимают компоненты, имеющие не только тела вращения, но и фрезерованные поверхности, эксцентричные отверстия, шлицы или резьбы, расположенные под нестандартными углами. Классический токарный станок, даже с высоким классом точности по ГОСТ, ограничен осевой симметрией. Для обработки любых отклонений от оси требуется вторичная операция на фрезерном центре.
Каждый перенос детали с одного станка на другой вносит погрешность базирования. Накопленная ошибка может достигать 0.05–0.1 мм, что критично для прецизионных узлов гидравлики, аэрокосмических двигателей или медицинских имплантатов. Более того, каждое дополнительное крепление увеличивает цикл производства на 15–20 минут, не считая времени на логистику внутри цеха.
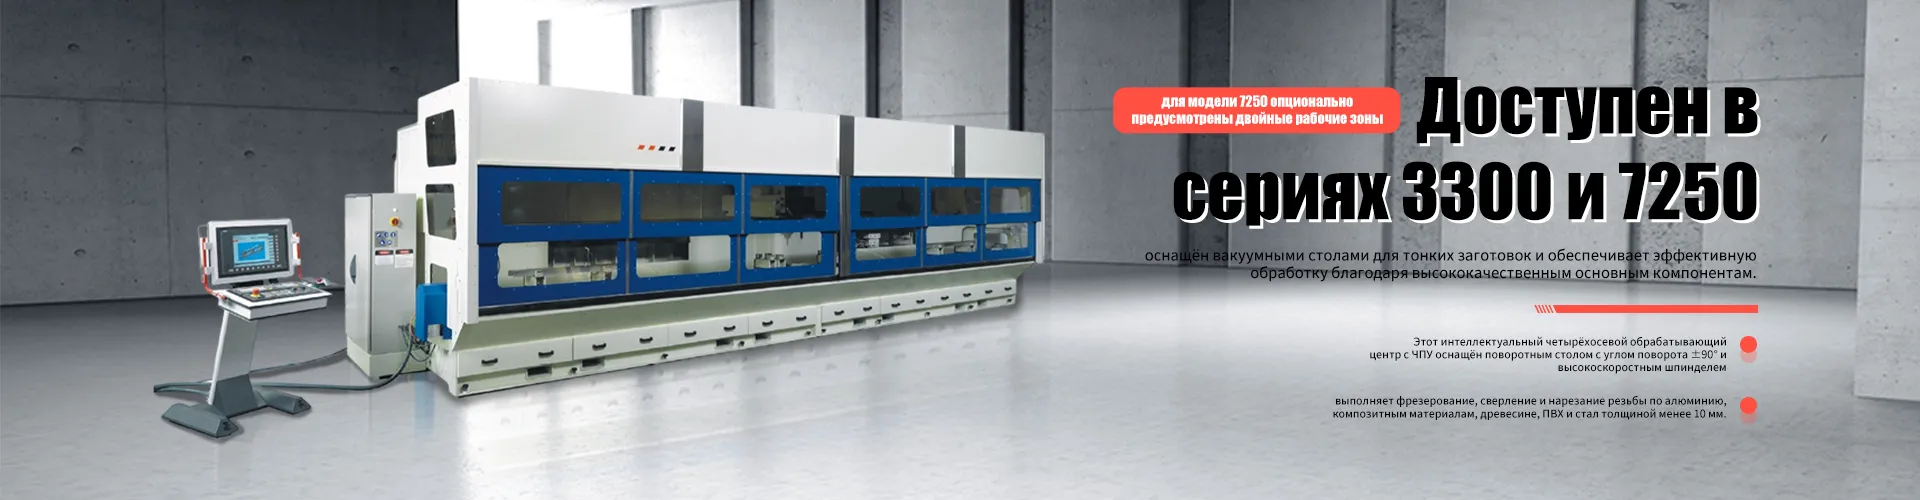
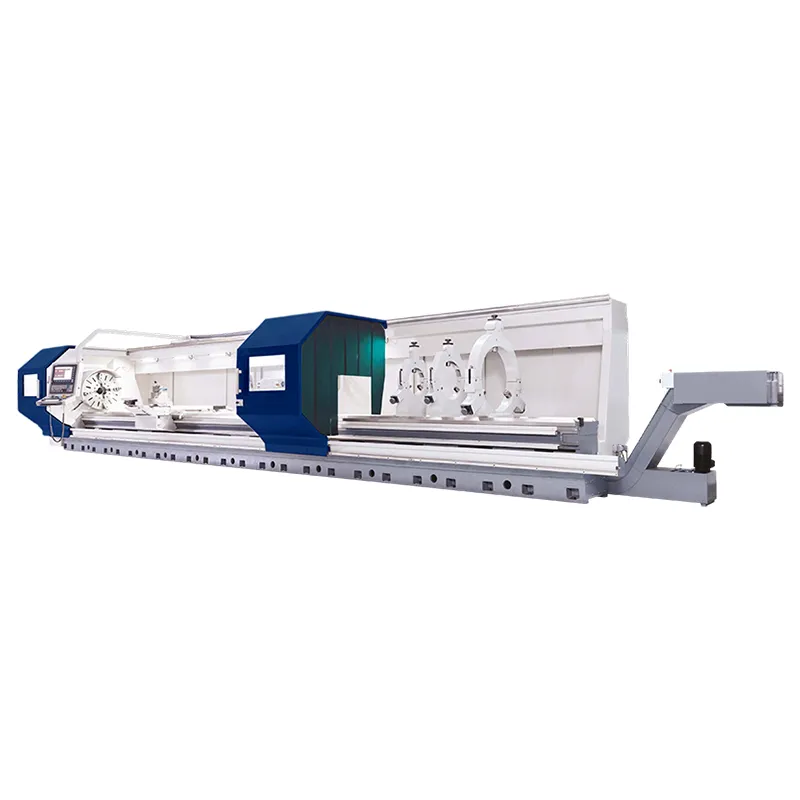
Токарный многоцелевой станок с ЧПУ для сложных деталей решает эту проблему концептуально. Он объединяет функции токарной и фрезерной обработки в одной рабочей зоне. Наличие второй шпиндельной группы (контршпинделя) и револьверной головки с приводным инструментом позволяет обрабатывать деталь со всех сторон без вмешательства оператора. Это не просто удобство; это фундаментальное изменение кинематики процесса, исключающее человеческий фактор на этапе переустановки заготовки.
Рекомендация инженера: При оценке сложности детали всегда рассчитывайте количество необходимых установок. Если их больше двух, переход на многоцелевое оборудование окупается в течение первого года эксплуатации за счёт снижения брака и трудозатрат.
При выборе оборудования специалисты отдела главного технолога должны анализировать не только заявленную мощность, но и динамические характеристики станка. Статическая жёсткость важна, но при обработке сложных контуров решающую роль играет виброустойчивость и точность позиционирования осей.
Для большинства задач общего машиностроения достаточен диаметр обработки над станиной в пределах 600–720 мм. Именно такие параметры характерны для токарных центров Apex, производимых нашими партнёрами. Этот диапазон позволяет работать с корпусными деталями насосов, фланцами большого диаметра и валами турбин. Важно учитывать не только максимальный диаметр, но и диаметр проходного отверстия шпинделя. Для прутковой работы он должен составлять не менее 50-60% от внешнего диаметра патрона, чтобы обеспечить надёжный захват длинномерных заготовок без использования люнетов на начальных этапах.
Наличие приводного инструмента (Live Tooling) обязательно для фрезерования плоскостей и сверления радиальных отверстий. Однако для truly сложных деталей критически важна наличие оси Y на револьверной головке. Ось Y позволяет смещать инструмент перпендикулярно основной оси Z, что даёт возможность выполнять фрезерование пазов, карманов и сложных контуров вне центра детали. Без оси Y фрезерование возможно только по касательной к окружности, что резко ограничивает конструкторские возможности.
Современный токарный многоцелевой станок с ЧПУ для сложных деталей требует мощного контроллера, способного управлять синхронным вращением основного и контршпинделя. Это необходимо для операции передачи детали (part transfer), когда заготовка перехватывается задним шпинделем для обработки тыльной стороны. Любая рассинхронизация даже на долю градуса приведёт к биению и порче дорогостоящей заготовки. Системы управления, используемые в центрах Apex, обеспечивают электронную синхронизацию с точностью до угловых секунд, что гарантирует идеальную соосность обработанных поверхностей.
| Параметр | Обычный токарный станок с ЧПУ | Многоцелевой токарный центр (Mill-Turn) |
|---|---|---|
| Количество установок | 2–4 (токарная + фрезерная) | 1 (полный цикл) |
| Точность соосности | Зависит от оператора (до 0.05 мм) | Определяется станком (< 0.01 мм) |
| Обработка тыльной стороны | Требует ручной переустановки | Автоматически (контршпиндель) |
| Фрезерование сложных контуров | Невозможно или ограничено | Полноценная 3-осевая интерполяция |
| Производительность партии | Низкая/Средняя | Высокая (непрерывный цикл) |
В нашей практике был показательный случай, иллюстрирующий важность правильного выбора оборудования и режимов резания. Заказчик пытался изготовить партию валов из сплава Inconel 718 для газотурбинного двигателя на универсальном токарном станке с последующей фрезеровкой шпоночных пазов на отдельном оборудовании.
Из-за низкой жёсткости заготовки после первой операции и необходимости повторного зажима, возникло вибрационное биение. Результатом стало обрушение давления в испытательном стенде на 15% из-за микротрещин в зоне перехода от токарной поверхности к фрезерованному пазу. Партия из 12 дорогостоящих заготовок была забракована. Ущерб составил не только стоимость материала, но и срыв сроков поставки контракта.
Решением стала замена технологического процесса на токарный многоцелевой станок с ЧПУ для сложных деталей, в частности, модель из линейки Apex. Благодаря обработке за одну установку и использованию контршпинделя с гидравлическим патроном высокого давления, вибрации были исключены. Жёсткая кинематическая схема станка позволила применить стратегии высокоскоростного резания (HSC), снизив тепловую деформацию инструмента. Время изготовления одной детали сократилось с 4.5 часов до 2.8 часов, а процент брака упал до нуля.
Этот пример демонстрирует, что экономия на классе оборудования при работе с труднообрабатываемыми материалами является ложной. Стоимость простоя и брака многократно превышает разницу в цене между универсальным и многозадачным станком.
На российском рынке промышленного оборудования важно иметь дело с поставщиком, который понимает не только механику, но и специфику отраслевых стандартов. ООО «Шэньси Стерна Интеллектуальные Технологии Развитие» (sterna-itech.ru), являясь дочерней компанией Шанхайской авиационной технологической компании «Стерна Авиация», привносит в сегмент гражданского машиностроения технологии, отточенные в аэрокосмической отрасли.
Основанная в 2013 году материнская компания и учреждённое в 2023 году российское представительство специализируются на создании интеллектуальных производственных решений. Наша основная продукция — токарные центры Apex с диаметром точения 600–720 мм — разработана с учётом требований к обработке крупногабаритных и тяжёлых деталей. Эти станки отличаются усиленной станиной из монолитного чугуна, что обеспечивает превосходное гашение вибраций.
Мы не просто продаём станки. Мы предлагаем экосистему. В арсенале компании также присутствуют пятиосевые высокоскоростные обрабатывающие центры Apex и четырёхосевые фрезерные центры, которые могут быть интегрированы в единую автоматизированную линию. Обладая 13-летним международным опытом, мы понимаем боли российских производителей: необходимость соответствия стандартам ТР ТС 010/2011, потребность в быстрой технической поддержке и доступности запасных частей.
Наша система технического обслуживания с замкнутым циклом означает, что мы сопровождаем оборудование от момента разработки индивидуального решения до его монтажа, пусконаладки и последующего ремонта. Мы помогаем предприятиям цифровизировать производство, внедряя интеллектуальных роботов и системы автоматизации, которые работают в связке с токарными центрами Apex.
Закупка высокотехнологичного оборудования из Азии сопряжена с рядом рисков, которые можно минимизировать только при работе с проверенным партнёром. Ключевые аспекты, на которые следует обратить внимание при заключении договора:
Совет закупщика: Требуйте предоставления референс-листа (списка действующих клиентов) в вашем регионе. Возможность позвонить текущему пользователю оборудования и узнать о реальной надёжности станка и скорости реакции сервиса — лучший индикатор честности поставщика.
Переход на токарные многоцелевые станки с ЧПУ для сложных деталей требует капитальных вложений, однако ROI (возврат инвестиций) достигается быстрее, чем может показаться на первый взгляд. Давайте рассмотрим структуру затрат.
При традиционном методе вы платите за: два разных станка (токарный и фрезерный), площадь под их размещение, двух операторов (или одного, но с двойной загрузкой и потерями времени на перемещение), два комплекта инструмента и две системы СОЖ. При использовании многоцелевого центра Apex вы инвестируете в один актив. Экономия производственной площади составляет до 40%. Снижение фонда оплаты труда достигается за счёт автоматизации процесса загрузки/выгрузки и отсутствия межоперационного контроля.
Кроме того, сокращение незавершённого производства (WIP) высвобождает оборотные средства. Деталь входит в станок в виде заготовки и выходит в виде готового изделия. Это ускоряет cash flow предприятия. Для серийного производства сложных деталей экономия может достигать 35-45% в пересчёте на единицу продукции по сравнению с распределённым процессом обработки.
Современные системы ЧПУ оснащены функциями графического моделирования и постпроцессорами, совместимыми с популярными CAM-системами (Siemens NX, Mastercam, SolidWorks CAM). Основная сложность заключается не в написании кода, а в понимании кинематики станка. Наши инженеры предоставляют готовые шаблоны циклов для типовых операций, что упрощает вход в технологию для программистов, привыкших к обычным токарным станкам.
Станки серии Apex оснащены системами термокомпенсации. Датчики температуры контролируют нагрев шпинделя и шарико-винтовых передач, внося автоматические коррективы в позиционирование осей. Кроме того, использование линейных энкодеров (линеек) вместо ротационных датчиков на двигателях позволяет компенсировать люфты и тепловые расширения механических передач, сохраняя точность на уровне 0.005–0.008 мм в течение всей смены.
Абсолютно. Благодаря быстрому смену инструмента в револьверной голове и наличию магазина инструментов, переналадка на новую деталь занимает минуты, а не часы. Система быстрого зажима заготовки и интуитивный интерфейс позволяют оператору быстро адаптировать программу под новую чертежную документацию. Это делает многоцелевые станки идеальными для производств с высокой номенклатурой и малыми партиями.
Внедрение токарного многоцелевого станка с ЧПУ для сложных деталей — это не просто покупка нового «железа». Это переход на новый уровень производственной культуры, где ценятся время, точность и предсказуемость результата. В условиях высокой конкуренции выигрывает тот, кто может предложить клиенту более короткий срок изготовления при неизменно высоком качестве.
Компания ООО «Шэньси Стерна» готова стать вашим технологическим партнёром в этой трансформации. Мы предлагаем не просто станки Apex, а комплексное решение, включающее инженерный аудит ваших процессов, подбор оптимальной конфигурации оборудования, обучение персонала и гарантийное обслуживание. Наш 13-летний опыт в авиационной отрасли гарантирует, что оборудование будет работать на пределе своих возможностей, обеспечивая вам конкурентное преимущество.
Не откладывайте модернизацию на потом. Каждый день работы на устаревшем оборудовании — это упущенная прибыль и риски брака.
Запросите коммерческое предложение и технический паспорт на токарные центры Apex прямо сейчас. Наши инженеры свяжутся с вами в течение 24 часов для обсуждения вашей конкретной задачи и расчёта экономической эффективности внедрения.
Узнайте больше о наших возможностях в разделе каталог токарных центров с ЧПУ или свяжитесь с отделом продаж для консультации по выбору модели под ваши чертежи.