2026-09-19
Главное за 30 секунд:
- Момент на шпинделе решает всё: Для черновой обработки жаропрочных сплавов критичен не только кВт мощности, но и Н·м крутящего момента. Дефицит момента ведет к остановке шпинделя и браку детали.
- Жесткость станины и виброгашение: Высокомоментная обработка генерирует экстремальные вибрации. Станки серии Apex от ООО «Шэньси Стерна» используют полимер-бетонные композиты и усиленные направляющие для сохранения точности до 0.005 мм.
- Сертификация и сервис в РФ: Поставка оборудования без маркировки EAC и паспорта ТР ТС 010/2011 невозможна для легальной эксплуатации. Мы обеспечиваем полный цикл: от таможенной очистки до пусконаладки инженерами на вашем объекте.
В современном тяжелом машиностроении, авиастроении и энергетическом секторе требования к токарному оборудованию радикально изменились. Если еще десять лет назад основным параметром при выборе станка была максимальная скорость вращения шпинделя, то сегодня приоритеты сместились в сторону крутящего момента на низких оборотах. Это обусловлено ростом доли труднообрабатываемых материалов: титановых сплавов (ВТ6, ВТ20), никелевых суперсплавов (Инконель, Хастеллой) и закаленных сталей (HRC 45-60).
Высокомоментный токарный станок — это не просто модификация стандартного оборудования с более мощным двигателем. Это инженерная система, где балансировка масс, жесткость коробчатой станины и характеристики главного привода синхронизированы для работы в зоне пластической деформации металла с высоким удельным сопротивлением резанию. Ошибка в выборе такого оборудования стоит предприятию миллионов рублей из-за простоев и брака.
Как производитель с корнями в авиационной индустрии, компания ООО «Шэньси Стерна Интеллектуальные Технологии Развитие» (дочерняя структура Stern Aviation, г. Шанхай) разработала линейку токарных центров Apex, ориентированных именно на эти сложные задачи. Наш опыт, накопленный с 2013 года в аэрокосмическом секторе, позволяет нам предлагать решения, которые выдерживают нагрузки, недоступные для универсальных станков общего назначения.
Многие закупщики совершают классическую ошибку, сравнивая станки исключительно по мощности главного двигателя. Однако формула мощности $P = M times omega$ (где $M$ — момент, $omega$ — угловая скорость) показывает, что при низких оборотах, необходимых для обработки больших диаметров или твердых сплавов, решающим фактором становится именно крутящий момент ($M$).
Стандартный токарный станок может иметь двигатель 15 кВт, но его максимальный момент может составлять всего 150-200 Н·м. При попытке снять глубокую стружку с титановой заготовки диаметром 600 мм шпиндель такого станка неизбежно остановится («захлебнется»). Высокомоментные приводы, используемые в центрах Apex, способны выдавать до 3000-4000 Н·м постоянного момента в диапазоне низких скоростей. Это позволяет использовать твердосплавные пластины с отрицательным передним углом и выполнять черновое точение за один проход, вместо трех-четырех чистовых.
Инженерный совет: При запросе коммерческого предложения всегда уточняйте график зависимости крутящего момента от оборотов (Torque-Speed Curve). Если поставщик предоставляет только паспортную мощность, это сигнал о недостаточной прозрачности технических характеристик.
Обеспечение высокого крутящего момента требует соответствующей механической базы. Слабая станина или недостаточно жесткие направляющие приведут к тому, что энергия резания уйдет не в снятие металла, а в вибрацию инструмента и деформацию узлов станка. В практике ООО «Шэньси Стерна» мы столкнулись с кейсом, когда клиент использовал станок конкурента для обточки валов из стали 40ХН2МА. Из-за недостаточной жесткости суппорта возникала автоколебательная вибрация (chatter marks), которая уничтожала режущую кромку инструмента каждые 15 минут. Замена на станок с усиленной конструкцией увеличила стойкость инструмента в 8 раз.
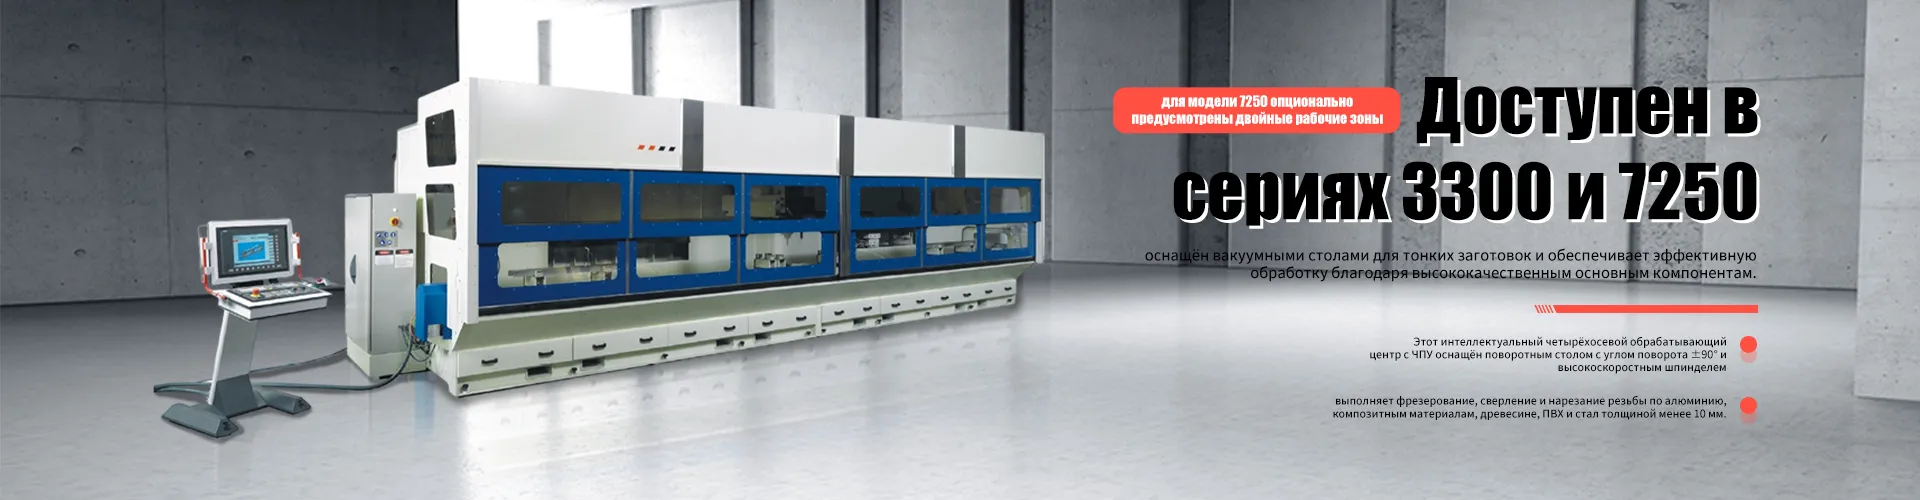
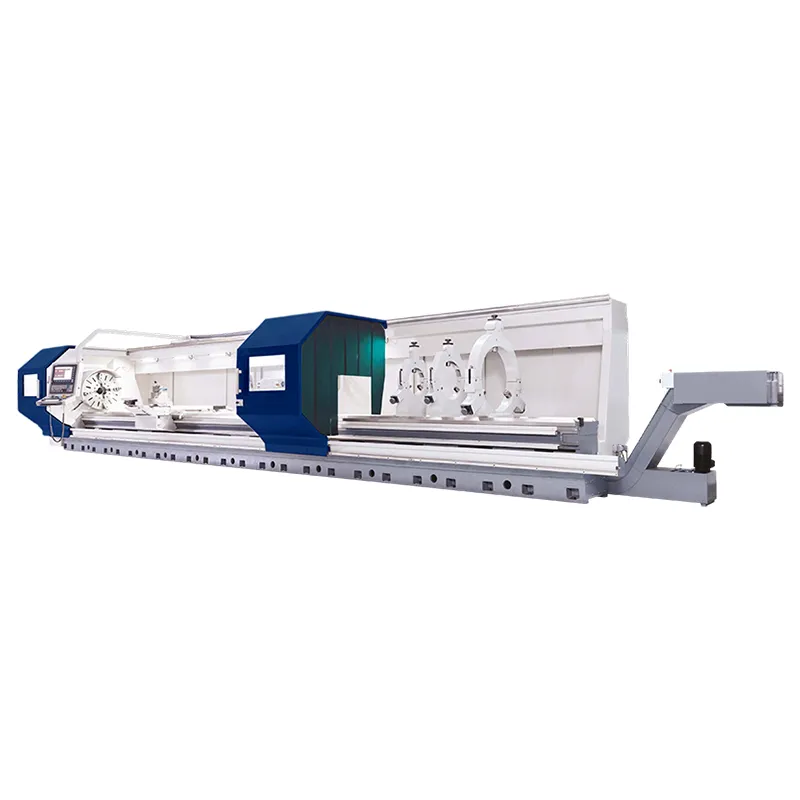
Токарные центры Apex (диаметр точения 600–720 мм) базируются на монолитной станине из высокопрочного чугуна с добавлением полимерных компонентов. Такая структура обеспечивает коэффициент демпфирования вибраций на 30-40% выше, чем у традиционных чугунных литьевых конструкций. Направляющие скольжения (или роликовые, в зависимости от конфигурации) имеют увеличенную площадь контакта и предварительно нагружены для исключения люфтов даже после лет интенсивной эксплуатации.
Для российских условий эксплуатации, где температурные перепады в цехах могут быть значительными, критически важна термостабильность конструкции. Наши станки проходят компенсацию тепловых деформаций на этапе сборки, что гарантирует сохранение геометрической точности согласно ГОСТ 15150-69 и международным стандартам ISO.
Сердце высокомоментного станка — шпиндель. В моделях Apex используются прецизионные подшипники повышенной грузоподъемности класса P4/P2. Система смазки и охлаждения шпинделя реализована по замкнутому циклу с теплообменником, который отводит тепло, генерируемое при длительной работе под высокой нагрузкой. Это предотвращает тепловой рост шпинделя, который мог бы привести к потере точности размеров детали (допуски H7/h6 и выше).
Мы интегрируем современные электрошпиндели или механические коробки передач (в зависимости от модели), которые обеспечивают постоянный момент в широком диапазоне скоростей. Для задач, требующих как высокой силы резания, так и чистовой обработки на высоких оборотах, доступны двухдиапазонные редукторы с автоматическим переключением.
Выбор между универсальным токарным станком и специализированным высокомоментным центром зависит от номенклатуры деталей. Ниже приведена таблица, помогающая техническим директорам и главным инженерам принять обоснованное решение.
| Параметр | Универсальный токарный станок | Высокомоментный центр (Apex) |
|---|---|---|
| Основное назначение | Серийное производство деталей из конструкционных сталей, алюминия, латуни. | Обработка труднообрабатываемых сплавов, крупных валов, поковок, деталей авиационных двигателей. |
| Крутящий момент | Низкий/Средний. Падает на низких оборотах. | Экстремально высокий. Постоянный момент в зоне низких скоростей (до 4000 Н·м). |
| Съем материала | Ограничен мощностью привода и жесткостью. Требует много проходов. | Агрессивное черновое точение. Снятие до 10-15 мм за проход на твердых сплавах. |
| Жесткость конструкции | Стандартная. Возможны вибрации при глубоком резе. | Повышенная. Усиленная станина, широкие направляющие, антивибрационные материалы. |
| Стоимость владения (TCO) | Ниже начальная цена, но выше расход инструмента и время цикла на сложных деталях. | Выше капзатраты, но резкое снижение себестоимости детали за счет скорости и стойкости инструмента. |
| Пример применения | Втулки, фланцы из стали 45, валы насосов общего назначения. | Лопатки турбин, валы ГТД, оси ж/д транспорта, штампы из инструментальной стали. |
Из таблицы видно, что для предприятий, работающих с авиационными заказами или тяжелым энергомашиностроением, использование универсальных станков экономически неэффективно. Время обработки детали увеличивается в 3-5 раз, а расход дорогостоящего твердосплавного инструмента растет пропорционально.
Современный завод не может полагаться только на «железо». Ключевым фактором эффективности является интеграция станка в единую цифровую среду. ООО «Шэньси Стерна Интеллектуальные Технологии Развитие», обладая 13-летним международным опытом и базой материнской компании Stern Aviation, предлагает не просто станок, а технологическую ячейку.
Наши токарные центры Apex совместимы с промышленными роботами-манипуляторами для загрузки/разгрузки заготовок. Мы предоставляем полный цикл услуг: от инженерных исследований и разработки индивидуальных схем закрепления до монтажа и ремонта промышленных роботов. Это особенно актуально для российских предприятий, стремящихся к импортозамещению и повышению производительности труда.
Система ЧПУ станков поддерживает протоколы обмена данными, позволяющие интегрировать оборудование в MES-системы завода. Оператор получает данные о реальном потреблении энергии, нагрузке на шпиндель и прогнозе износа инструмента. Такой подход соответствует концепции Industry 4.0 и позволяет перейти от реактивного обслуживания к предиктивному.
Важно: При заказе автоматизированной ячейки необходимо заранее определить тип заготовок и требуемый такт времени. Наши инженеры проводят симуляцию процесса обработки, чтобы исключить узкие места еще на этапе проектирования.
Работа с иностранным поставщиком оборудования сопряжена с рисками, если не уделить внимание нормативной базе. В Российской Федерации эксплуатация промышленного оборудования регулируется строгими нормами. Станки, поставляемые ООО «Шэньси Стерна», полностью соответствуют требованиям технических регламентов Таможенного союза:
Каждый станок сопровождается паспортом на русском языке, руководством по эксплуатации и декларацией соответствия (или сертификатом, в зависимости от кода ТН ВЭД). Наличие маркировки EAC является обязательным для легального ввода оборудования в эксплуатацию и прохождения проверок Ростехнадзора.
Мы берем на себя все вопросы логистики и таможенного оформления. Прямые поставки от производителя позволяют избежать наценок посредников и гарантируют прозрачность происхождения товара. Гарантийный срок составляет 12-24 месяца (в зависимости от условий контракта), при этом мы обеспечиваем наличие запасных частей на складе и оперативную техническую поддержку.
В нашей практике мы регулярно исправляем ошибки клиентов, которые пытались сэкономить на этапе закупки:
Переход на высокомоментное оборудование окупается за счет снижения себестоимости единицы продукции. Рассмотрим пример обработки вала из титанового сплава ВТ6:
На универсальном станке время черновой обработки составляет 45 минут из-за необходимости снимать мелкие слои металла во избежание перегрузки. Стойкость инструмента — 20 деталей. На станке Apex благодаря высокому крутящему моменту и жесткости, время обработки сокращается до 12 минут, а стойкость инструмента возрастает до 60 деталей за счет стабильности процесса резания без вибраций.
Таким образом, производительность увеличивается в 3.7 раза, а расход инструмента снижается в 3 раза. Даже с учетом более высокой стоимости самого станка, ROI (возврат инвестиций) достигается за 8-14 месяцев активной эксплуатации в две смены.
Выбор высокомоментного токарного станка — это стратегическое решение, определяющее конкурентоспособность вашего производства в сегменте сложных деталей. Надежный поставщик должен обладать не только качественным продуктом, но и экспертизой в области применения, сертификации и сервиса.
ООО «Шэньси Стерна Интеллектуальные Технологии Развитие» готово стать вашим технологическим партнером. Мы предлагаем токарные центры Apex, которые сочетают в себе мощь, точность и интеллектуальное управление. Наша команда инженеров готова провести аудит ваших текущих процессов и предложить оптимальное решение, будь то одиночный станок или автоматизированная линия.
Не рискуйте качеством и сроками своих проектов. Доверьте обработку ответственных деталей оборудованию, созданному с учетом стандартов авиационной отрасли.
Готовы повысить эффективность вашего токарного парка?
Запросите детализированное коммерческое предложение, технические паспорта станков серии Apex и расчет окупаемости для вашей конкретной номенклатуры деталей.