2026-09-19
Выбор оборудования для обработки массивных деталей — это не просто покупка станка, а стратегическое решение, определяющее рентабельность всего производственного цикла на годы вперед. В условиях высокой волатильности цен на металл и энергоносители ошибка в спецификации токарного центра может стоить предприятию миллионов рублей из-за простоев, брака или несоответствия допускам. Рынок предлагает сотни вариантов, от бюджетных моделей до премиальных европейских брендов, но инженеру-технологу или директору по закупкам важно понимать: за что именно вы платите и как эти затраты окупятся.
Главное за 30 секунд
- Цена зависит от жесткости станины: Экономия на весе чугунной основы приводит к вибрациям при черновой обработке, снижая точность на 15–20 мкм.
- Сертификация и поддержка критичны: Отсутствие маркировки EAC и сервиса в РФ делает эксплуатацию нелегальной и рискованной с точки зрения простоя.
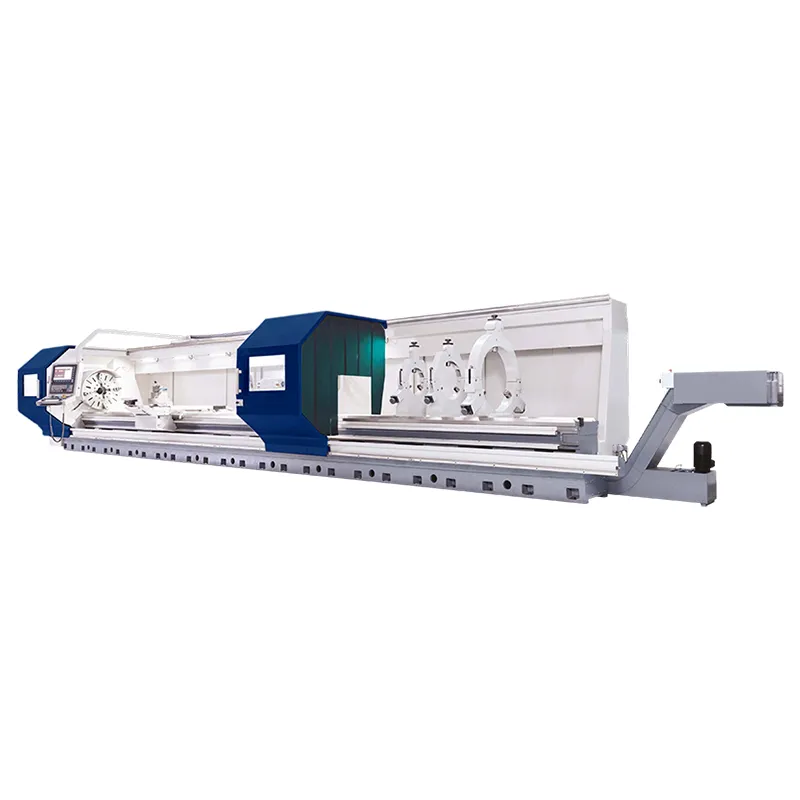
- Интеллектуальная автоматизация: Современные тяжелые токарные центры (например, линейка Apex) требуют интеграции с ЧПУ для компенсации термических деформаций, что недоступно в устаревших моделях.
При запросе коммерческого предложения многие закупщики фокусируются исключительно на максимальном диаметре обработки над станиной. Это фундаментальная ошибка. Для тяжелых заготовок (валы турбин, ролики прокатных станов, элементы буровых вышек) решающим фактором является не габарит, а момент инерции шпинделя и жесткость конструкции.
Тяжелый токарный станок должен поглощать энергию резания. Если масса станка недостаточна для веса обрабатываемой детали (обычно рекомендуется соотношение массы станка к массе заготовки не менее 1:3 для высокоточной обработки), возникают резонансные колебания. Мы рекомендуем обращать внимание на конструкцию станины: она должна быть выполнена из высокопрочного чугуна с частым расположением ребер жесткости. Модели с полимербетоном или облегченной сварной конструкцией могут демонстрировать неудовлетворительные результаты при чистовой обработке сталей твердостью выше 45 HRC.
В нашей практике был зафиксирован случай, когда предприятие сэкономило 18% на стоимости оборудования, выбрав станок с облегченной станиной. В результате при обточке вала диаметром 600 мм возникла «волнистость» поверхности, требующая дополнительной шлифовки. Затраты на последующую исправление брака превысили первоначальную экономию в 2,5 раза. Поэтому всегда запрашивайте данные по статической и динамической жесткости в техническом паспорте.
Для снятия больших стружек необходим не только высокий оборот, но и огромный крутящий момент на низких скоростях. Стандартные асинхронные двигатели часто не справляются с этой задачей без потери мощности. Оптимальным решением являются шпиндельные моторы с прямым приводом или мощные редукторные головки, обеспечивающие постоянный крутящий момент в диапазоне от 10 до 500 об/мин. Обратите внимание на параметр непрерывной мощности (кВт) и пиковой мощности. Разница между ними должна быть существенной, чтобы станок мог кратковременно преодолевать неравномерность материала заготовки.
Совет инженера: если вы планируете обработку поковок с остаточной коркой, убедитесь, что система ЧПУ поддерживает функцию ограничения нагрузки на шпиндель. Это предотвратит остановку станка и поломку инструмента при внезапном увеличении глубины резания.
Запрос «токарный станок для обработки тяжелых заготовок цена и отзывы» часто приводит к разбросу значений от 5 млн до 50 млн рублей и выше. Такой разрыв обусловлен не только брендом, но и комплектацией, страной происхождения компонентов и уровнем автоматизации. Давайте разберем структуру цены, чтобы вы могли аргументированно торговаться с поставщиками.
| Компонент / Фактор | Влияние на цену | Риски экономии |
|---|---|---|
| Система ЧПУ (Siemens, Fanuc vs. местные аналоги) | +20–35% | Сложность программирования, отсутствие обновлений, проблемы с поиском сервисных инженеров в РФ. |
| Тип направляющих (роликовые vs. скольжения) | +10–15% | Направляющие скольжения дороже, но обеспечивают лучшую демпфирующую способность для тяжелых работ. Роликовые быстрее изнашиваются под ударными нагрузками. |
| Измерительные системы (линейные энкодеры) | +5–8% | Без линейных энкодеров точность позиционирования зависит от люфта винтов, что недопустимо для деталей с допуском IT6-IT7. |
| Логистика и растаможка (EAC, ТР ТС) | Фиксированные расходы | Отсутствие сертификата ТР ТС 010/2011 ведет к запрету эксплуатации и штрафам со стороны Ростехнадзора. |
Важно понимать, что дешевые станки часто поставляются без полноценной системы охлаждения зоны резания и стружкоудаления. Для тяжелых работ, где образуется длинная и тяжелая стружка, это критично. Отсутствие мощного транспордера стружки приведет к тому, что оператор будет тратить до 40% рабочего времени на ручную очистку, что сводит на нет производительность оборудования.
Еще пять лет назад стереотип о «низком качестве» китайского станкостроения был распространен повсеместно. Однако ситуация кардинально изменилась. Ведущие китайские производители, работающие на экспорт, теперь используют те же компоненты, что и европейские бренды: шпиндели NSK или FAG, направляющие HIWIN или THK, системы ЧПУ Siemens 828D или Fanuc Series 30i. Разница заключается в стоимости сборки и маржинальности бренда.
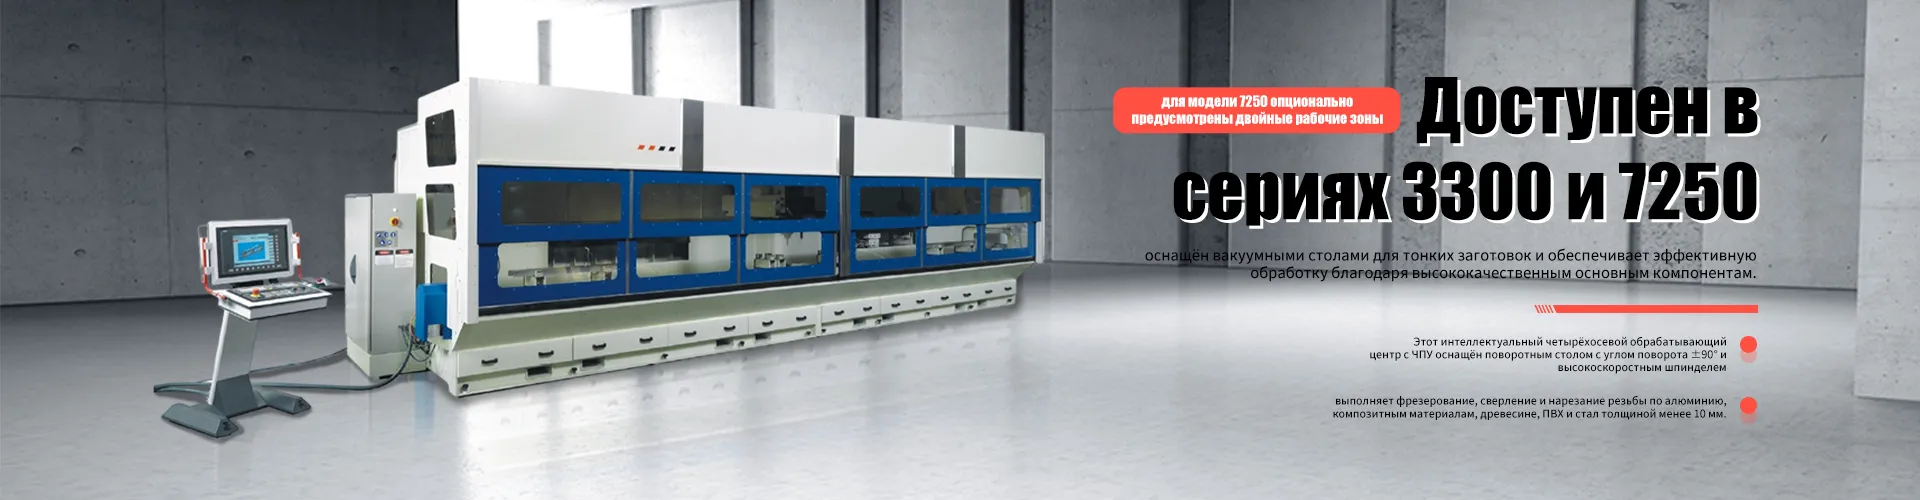
Здесь стоит упомянуть опыт компании ООО «Шэньси Стерна Интеллектуальные Технологии Развитие». Являясь дочерней структурой шанхайской «Стерна Авиация» с 13-летним опытом, эта компания демонстрирует новый подход к производству. Их тяжелые токарные центры серии Apex разрабатываются с учетом требований авиационной отрасли, где допуски измеряются микронами. Наличие собственного R&D центра позволяет адаптировать стандартные платформы под специфические нужды российского машиностроения, предлагая решения, которые ранее были доступны только по ценам западных монополистов.
Преимущества такого партнерства очевидны:
Даже самое дорогое оборудование может стать источником проблем, если его выбор был сделан без учета реальных условий цеха. Ниже приведены три наиболее частые ошибки, которые мы наблюдаем при аудите производств.
Тяжелые станки генерируют значительные динамические нагрузки. Установка такого оборудования на обычный бетонный пол без виброизоляции приводит к постепенному разрушению фундамента и потере геометрии станка. Важно: Перед заказом станка необходимо провести геологические изыскания и подготовить отдельный фундамент с виброразвязкой, согласно чертежам производителя. Экономия на подготовительных работах обойдется в полную переточку станины через год.
Мощный станок требует мощного инструмента. Использование стандартных державок для легких работ при обработке поковок весом в несколько тонн приводит к быстрому износу посадочных мест и снижению точности. Рекомендуется использовать усиленные инструментальные блоки с внутренним охлаждением и проверенные пластины из твердого сплава с износостойкими покрытиями (TiAlN, AlCrN).
Многие предприятия эксплуатируют станки по принципу «работает — не трогай». Для тяжелых токарных центров это губительно. Регулярная проверка уровня масла в гидросистеме, натяжение ремней (если есть) и чистка линейных энкодеров должны проводиться еженедельно. Компании, такие как «Стерна», предлагают систему технического обслуживания с замкнутым циклом, что позволяет предсказывать отказы до их возникновения, используя данные с датчиков вибрации и температуры.
Анализируя обратную связь от главных механиков и технологов, можно выделить несколько ключевых аспектов, влияющих на удовлетворенность покупкой. Положительные отзывы чаще всего касаются соотношения «цена/функциональность» и наличия русифицированного интерфейса ЧПУ. Отрицательные моменты, как правило, связаны не с самим станком, а с логистикой запчастей и скоростью реакции сервиса.
Опыт внедрения токарных центров Apex показывает, что при правильной пусконаладке выход на проектную мощность занимает от 3 до 5 дней. Пользователи отмечают высокую жесткость конструкции при черновой обточке валов диаметром до 720 мм. Особенно ценится возможность интеграции станка в автоматизированные линии с использованием промышленных роботов, что снижает зависимость от дефицита квалифицированных операторов.
Один из клиентов, занимающийся производством валов для гидроэнергетики, отметил снижение времени цикла обработки на 22% после перехода на современные центры с функцией адаптивного управления подачей. Это стало возможным благодаря точному контролю усилия резания в реальном времени, что исключает простои на замену сломанного инструмента.
При закупке оборудования из-за рубежа (в том числе из Китая) критически важно учитывать таможенные регламенты. Станок должен иметь сертификат соответствия ТР ТС 010/2011 «О безопасности машин и оборудования». Без этого документа ввод оборудования в эксплуатацию является нарушением законодательства РФ. Кроме того, необходимо проверить наличие декларации соответствия по электромагнитной совместимости (ТР ТС 020/2011).
Логистика тяжелого оборудования требует специального транспорта и такелажных работ. Убедитесь, что поставщик берет на себя ответственность за упаковку (экспортные деревянные ящики с влагозащитой) и страхование груза на всем пути следования. Срок поставки обычно составляет 45–60 дней с момента авансового платежа, включая производство, тестирование на заводе-изготовителе и таможенную очистку.
Гарантийные условия также должны быть четко прописаны в контракте. Стандартная гарантия составляет 12–18 месяцев, но для критических узлов (шпиндель, ЧПУ) она может быть расширена. Наличие склада запасных частей на территории РФ или в странах ЕАЭС значительно сокращает время простоя в случае аварии.
Выбор токарного станка для обработки тяжелых заготовок — это инвестиция в стабильность вашего производства. Не гонитесь за самой низкой ценой: она часто скрывает компромиссы в качестве литья, электронике или отсутствии сервисной поддержки. Ориентируйтесь на производителей, которые могут предоставить референс-лист с действующими предприятиями в России или СНГ, предлагают полный цикл услуг от монтажа до обучения персонала и имеют прозрачную цепочку поставок комплектующих.
Компании, сочетающие авиастроительные стандарты качества с гибкостью современного производства, такие как ООО «Шэньси Стерна Интеллектуальные Технологии Развитие», становятся надежными партнерами для российских промышленных предприятий. Их подход, основанный на интеллектуальной автоматизации и глубоком понимании технологических процессов, позволяет снизить совокупную стоимость владения оборудованием (TCO) на долгосрочную перспективу.
Если вы стоите перед выбором оборудования и хотите получить детальный расчет окупаемости, сравнение технических характеристик и индивидуальное коммерческое предложение, не откладывайте решение. Правильный станок, подобранный под ваши задачи, начнет приносить прибыль с первого дня работы.