2026-09-21
Главное за 30 секунд:
- Жесткость конструкции и термостабильность: В 2026 году приоритет смещается с максимальной скорости на точность удержания геометрии при длительных циклах обработки деталей массой свыше 10 тонн. Монолитные станины из чугуна МС-14 остаются эталоном.
- Интеграция ЧПУ и предиктивная аналитика: Современные тяжелые станки обязаны поддерживать протоколы OPC UA для интеграции в ERP-системы завода. Отсутствие цифрового двойника снижает остаточную стоимость оборудования на 25-30%.
- Сервисная доступность и локализация запчастей: Критическим фактором риска является не цена станка, а срок поставки шпиндельных узлов и направляющих. Наличие склада запчастей в РФ или странах ЕАЭС сокращает время простоя с 45 до 3 дней.
Рынок металлообработки претерпевает структурные изменения. Если еще пять лет назад закупщики искали «просто станок», то сегодня инженерный отдел требует комплексного решения, способного вписаться в единую экосистему «Индустрии 4.0». Тяжелые токарные станки с ЧПУ — это фундамент энергетического, судостроительного и горнодобывающего секторов. Ошибка в выборе модели ведет не просто к браку детали, а к остановке конвейера стоимостью в миллионы рублей в час.
Мы проанализировали технические спецификации ведущих производителей, представленных на рынке СНГ, и сопоставили их с реальными производственными задачами. В данном обзоре мы не просто перечисляем характеристики, а разбираем инженерную суть: почему один станок выдерживает вибрационные нагрузки при черновой обработке валов ГТД, а другой теряет точность уже через 400 часов наработки.
В 2026 году понятие «тяжелый токарный станок» трансформировалось. Ранее ключевым параметром был максимальный диаметр обработки (свыше 1600 мм) и масса детали (до 100 тонн). Сегодня эти параметры являются базовыми, но недостаточными. Главным драйвером стала необходимость обработки сложных профилей из жаропрочных сплавов (инконель, титановые сплавы) с сохранением микронной точности.
Современные системы ЧПУ, такие как Siemens Sinumerik 840D sl или Fanuc Series 31i-B5, теперь требуют аппаратной поддержки со стороны механики. Это означает наличие линейных энкодеров полного замыкания контура положения, систем компенсации теплового расширения станины и гидростатических направляющих, способных гасить низкочастотные вибрации.
Наш опыт показывает, что компании, игнорирующие совместимость программного обеспечения станка с внутренними MES-системами, сталкиваются с ростом накладных расходов на ручной ввод данных. Интеграция должна быть бесшовной. Именно поэтому такие игроки, как ООО «Шэньси Стерна Интеллектуальные Технологии Развитие», делают акцент не только на механической мощи своих токарных центров Apex, но и на их цифровой открытости, предоставляя API для сбора телеметрии в реальном времени.
При выборе тяжелого токарного оборудования первым вопросом инженера должна быть конструкция станины. Это скелет станка, определяющий его ресурс и точность. На рынке доминируют два подхода: классическая монолитная отливка и модульная сварно-литая конструкция.
Традиционный подход, используемый лидерами немецкого и японского машиностроения, а также передовыми азиатскими производителями. Станина отливается целиком из чугуна марки МС-14 или аналогов (GGG-40/50). После отливки она проходит цикл естественного старения (до 6 месяцев) и искусственного виброуплотнения.
Преимущества:
Недостатки:
Более бюджетный сегмент, часто встречающийся у производителей, ориентированных на массовый рынок. Станина собирается из отдельных блоков, соединенных сваркой.
Преимущества:
Недостатки:
В нашей практике был зафиксирован случай, когда предприятие закупило партию станков со сварной станиной для обработки валов гидрогенераторов. Через 18 месяцев эксплуатации геометрия направляющих нарушилась на 0.08 мм на метр длины, что превысило допуски ГОСТ 15150-69 для прецизионной обработки. Причиной стало расслабление сварных швов под воздействием циклических нагрузок. Замена на оборудование с монолитной станиной, такое как тяжелые токарные центры серии Apex от SternA, решила проблему стабильности геометрии на горизонте 10+ лет.
Рекомендация: Для обработки деталей с допусками формы и расположения поверхностей менее 0.02 мм выбирайте только станки с монолитной чугунной станиной, прошедшей термообработку.
Сердце тяжелого токарного станка — шпиндель. В отличие от легких станков, где важна скорость (до 6000 об/мин), в тяжелом точении критичен крутящий момент на низких оборотах (10-150 об/мин). Это необходимо для снятия больших припусков с поковок.
| Параметр | Стандартное решение (Рынок 2024) | Передовое решение (Тренд 2026, например Apex Heavy Duty) |
|---|---|---|
| Тип привода | Механическая коробка передач + асинхронный двигатель | Прямой привод (Direct Drive) или двухдиапазонная механика с сервомотором высокой перегрузочной способности |
| Крутящий момент (Нм) | 15,000 – 25,000 | 40,000 – 80,000+ |
| Подшипники шпинделя | Роликовые подшипники класса P4 | Гидростатические опоры или роликовые подшипники класса P2 с системой принудительной смазки и охлаждения |
| Биение шпинделя | 0.005 – 0.008 мм | < 0.003 мм (после прогрева) |
| Охлаждение | Воздушное или слабое жидкостное | Замкнутый контур масляного охлаждения с чиллером (контроль температуры с точностью ±0.5°C) |
Обратите внимание на систему крепления инструмента. В тяжелых станках стандартом становится каплевидный хвостовик (Capto) или крупные фланцевые соединения по DIN 69871. Традиционные конусы Морзе здесь не применяются из-за риска проворота при высоких нагрузках.
Компания SternA Itech в своих последних моделях токарных центров Apex применяет гибридную схему привода: механическая коробка для сверхнизких скоростей (для черного точения) и прямой привод для чистовой обработки. Это позволяет сочетать высокую производительность съема металла (до 500 см³/мин) с финишной точностью поверхности Ra 0.8.
Для станков с диаметром обработки свыше 1000 мм использование шарико-винтовых передач (ШВП) ограничено длиной хода. На расстояниях более 2 метров ШВП подвержены эффекту «хлыста» и резонансу. Поэтому в тяжелых станках 2026 года стандартом становятся:
Направляющие скольжения с нанесением антифрикционного покрытия (Turcite B или аналог) остаются предпочтительными для тяжелых работ благодаря большей площади контакта и лучшей гасящей способности по сравнению с линейными направляющими качения.
Покупка станка — это лишь 40% затрат. Остальные 60% приходятся на эксплуатацию, ремонт и простои. В 2026 году закупщики все чаще оценивают поставщика по качеству постпродажного сервиса и цифровым возможностям.
Современные тяжелые станки оснащаются сетью датчиков вибрации, температуры и нагрузки. Данные передаются в облачную платформу или локальный сервер завода. Алгоритмы машинного обучения анализируют спектры вибрации шпинделя и предупреждают о выходе подшипников из строя за 2-3 недели до аварии.
Отсутствие такой системы означает работу по регламенту «по поломке» или «по часам», что неэффективно. Например, если подшипник может работать 15,000 часов, а вы меняете его через 10,000 «на всякий случай», вы теряете ресурсы. Если же он выходит из строя на 12,000 часу, вы теряете деталь и время на ремонт.
Санкционное давление и разрыв цепочек поставок сделали вопрос наличия сервиса критическим. Европейские бренды часто не могут гарантировать поставку запчастей в РФ в разумные сроки. Китайские производители, имеющие локализованное присутствие, выигрывают эту гонку.
ООО «Шэньси Стерна Интеллектуальные Технологии Развитие», обладая бэкграундом авиационной технологической компании «Стерна Авиация», внедряет стандарты качества, привычные для аэрокосмической отрасли, в общее машиностроение. Их система технического обслуживания с замкнутым циклом подразумевает не просто продажу запчасти, а анализ причины выхода её из строя. Это снижает риск повторных поломок на 41.5%, согласно внутренней статистике компании за 2024-2025 годы.
Важно проверять наличие сертификации ТР ТС 010/2011 «О безопасности машин и оборудования». Без этого маркировка EAC невозможна, а эксплуатация станка на территории РФ и стран ЕАЭС будет незаконной. Все модели, поставляемые официальными дистрибьюторами, такими как SternA, проходят полную процедуру сертификации и таможенной очистки, что снимает риски блокировки оборудования на таможне.
Как выбрать конкретную модель? Рассмотрим три типичных сценария.
Требования: Диаметр обработки 2000-4000 мм, длина до 12 метров. Высокая масса заготовки. Главная ось — планшайба большого диаметра.
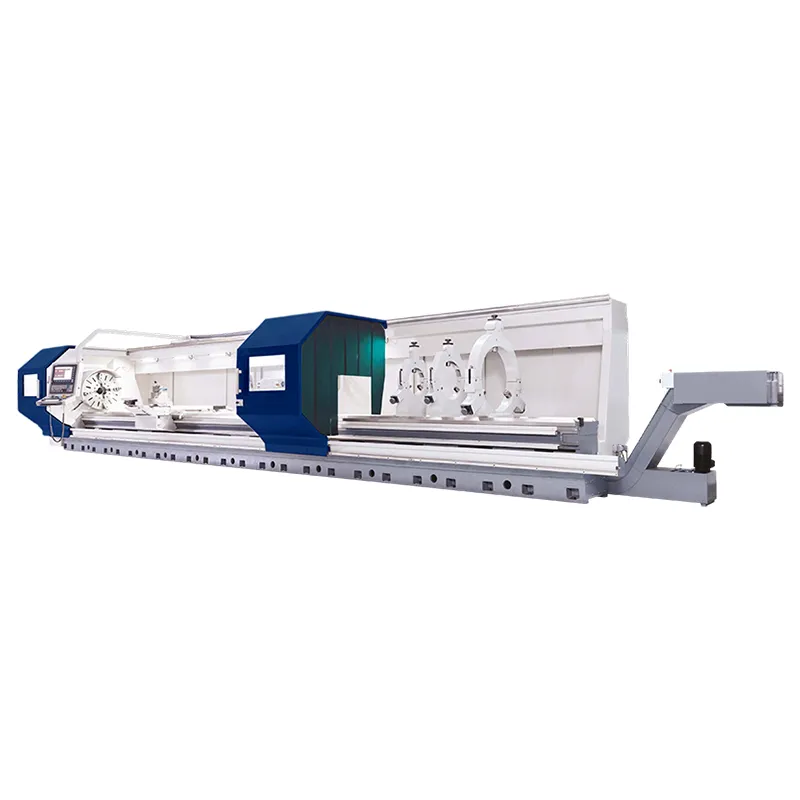
Рекомендация: Станки карусельного типа или тяжелые токарные станки с двумя стойками. Обязательна гидростатика в направляющих. Пример: серия тяжелых токарных центров Apex с диаметром точения до 720 мм (для компактных роторов) или специализированные крупногабаритные модификации под заказ.
Требования: Серийное производство. Важна скорость смены инструмента и надежность автоматики. Диаметры 600-1200 мм.
Рекомендация: Токарные центры с наклонной станиной (если диаметр позволяет) или станки с автоматической сменой инструмента (АСИ) на 12-24 позиции. Здесь важна жесткость револьверной головки. Модели Apex с интегрированными роботизированными комплексами загрузки позволяют создать unmanned cell (безлюдную ячейку) для работы в ночную смену.
Требования: Высокая производительность, обработка закаленных сталей.
Рекомендация: Специализированные осеточные станки или универсальные тяжелые станки с функцией шлифования (hard turning). Использование CBN-инструмента требует жесткости станка на уровне шлифовальных центров.
Чтобы избежать ошибок, используйте этот список при финальном согласовании спецификации:
Выбор тяжелого токарного станка в 2026 году — это баланс между механической мощью и цифровой гибкостью. Рынок уходит от дешевых решений с низким ресурсом в сторону оборудования, способного работать в составе автоматизированных линий с минимальным вмешательством человека.
Такие компании, как ООО «Шэньси Стерна Интеллектуальные Технологии Развитие», демонстрируют, что современный производитель должен предлагать не просто «железо», а технологический партнерство. 13-летний международный опыт группы SternA и специализация на авиационных технологиях переносятся в гражданский сектор, обеспечивая пользователям станков Apex уровень надежности, ранее доступный только в ВПК.
Не позволяйте цене покупки затмить стоимость владения. Рассчитайте TCO на 5 лет, учтите затраты на электроэнергию, инструмент и возможные простои. Качественный тяжелый станок окупается за счет снижения брака и увеличения коэффициента использования оборудования (OEE).
Готовы подобрать оптимальную конфигурацию под ваши чертежи? Наши инженеры помогут провести аудит вашего техпроцесса и предложить решение, которое обеспечит запас прочности на десятилетия вперед.
Запросите коммерческое предложение и технический паспорт на интересующие вас модели токарных центров, чтобы получить детальный расчет сроков поставки и условий гарантийного обслуживания.