2026-09-21
Главное за 30 секунд:
- Точность против массы: Для аэрокосмических деталей весом свыше 2 тонн критична не только жесткость станины, но и термокомпенсация шпинделя. Отклонение более 0,01 мм на длине 1 метр ведет к браку лопаток турбин.
- Сертификация и соответствие: Оборудование должно иметь действующие сертификаты ТР ТС 010/2011 и соответствовать ГОСТ 15150-69 по климатическому исполнению для работы в цехах РФ без дополнительного обогрева.
- Полный цикл поддержки: Выбор поставщика с собственным инженерным бюро (как ООО «Шэньси Стерна») снижает риски простоя на 40% за счет превентивного обслуживания и наличия складских запасов ЧПУ-контроллеров.
В современном авиастроении переход от традиционных методов сборки к монолитной фрезеровке и точению крупных узлов шасси, дисков турбин и элементов фюзеляжа требует оборудования нового поколения. Стандартные токарные станки не справляются с вибрациями, возникающими при снятии больших объемов металла с титановых сплавов или жаропрочных сталей. Именно здесь на сцену выходит тяжёлый токарно-фрезерный центр для аэрокосмической отрасли.
Инженеры часто сталкиваются с дилеммой: выбрать универсальный станок средней грузоподъемности или специализированный тяжелый комплекс. Наш опыт показывает, что попытка сэкономить на классе оборудования при обработке деталей диаметром свыше 600 мм приводит к ускоренному износу направляющих и потере геометрической точности уже через 6–8 месяцев интенсивной эксплуатации. Правильный выбор станка — это инвестиция в стабильность технологического процесса на ближайшие 10–15 лет.
При проектировании производственной линии необходимо учитывать не только максимальный диаметр обработки, но и момент инерции заготовки. Ошибка в расчетах приводит к резонансным колебаниям, которые невозможно компенсировать программными методами ЧПУ. Мы рекомендуем закладывать запас по мощности главного привода не менее 20% от расчетных значений для чистовой обработки.
Авиационные материалы, такие как титан ВТ6 (Ti-6Al-4V) и никелевые суперсплавы (Inconel 718), обладают низкой теплопроводностью и высокой вязкостью. Это создает экстремальные нагрузки на режущий инструмент и шпиндельную группу станка. Тяжёлый токарно-фрезерный центр должен обеспечивать постоянство крутящего момента во всем диапазоне скоростей, особенно в зоне низких оборотов, где происходит черновое точение.
Основа любого тяжелого станка — его станина. В аэрокосмическом секторе предпочтение отдается конструкциям из высокопрочного чугуна с добавлением полимербетона или специальных минеральных наполнителей. Такие материалы обеспечивают коэффициент демпфирования вибраций в 3–5 раз выше, чем у стандартного серого чугуна.
В нашей практике был зафиксирован случай, когда на предприятии-партнере использование станка со стандартной станиной привело к микротрещинам на поверхности лопаток компрессора из-за высокочастотной вибрации («чatter marks»). После замены оборудования на модель с усиленной термосимметричной станиной процент брака снизился с 12% до 0,4%. Это подчеркивает важность конструкции направляющих: они должны быть закалены и шлифованы с точностью не ниже 6 класса по ГОСТ.
Нагрев шпинделя и шарико-винтовых передач (ШВП) — главный враг точности. Современные тяжёлые токарно-фрезерные центры оснащаются системами активного охлаждения масла в гидростатических опорах и циркуляции хладагента через полые валы. Это позволяет удерживать температурную деформацию в пределах 2–3 мкм даже после 8 часов непрерывной работы.
Для аэрокосмических деталей критична не только линейная точность, но и круглость. Использование прямых приводов (Direct Drive) в оси C и фрезерной голове исключает люфт зубчатых передач, обеспечивая позиционирование с точностью до 0,001 градуса. При выборе оборудования запрашивайте протоколы лазерной интерферометрии, подтверждающие соответствие стандартам ISO 230-2.
Обработка поковок массой от 500 кг до 5 тонн требует значительной энергии. Главный двигатель должен обеспечивать крутящий момент не менее 15 000 Н·м в постоянном режиме. Важно различать пиковые и номинальные характеристики. Многие производители указывают пиковые значения, доступные лишь кратковременно. Для серийного производства авиационных дисков необходим стабильный номинальный момент, позволяющий снимать стружку сечением 10–15 мм² без остановки шпинделя.
Рекомендация инженера: обращайте внимание на тип привода осей X и Z. Для тяжелых станков предпочтительны гидростатические направляющие, которые выдерживают большие статические нагрузки и обеспечивают «нулевое» трение в момент старта, исключая эффект «stick-slip» (прилипание-скольжение).
Рынок промышленного оборудования перенасыщен предложениями, но лишь немногие игроки способны предложить технологию, разработанную с учетом специфики авиастроения. ООО «Шэньси Стерна Интеллектуальные Технологии Развитие», являясь дочерней структурой Шанхайской авиационной технологической компании «Стерна Авиация» (основана в 2013 г.), объединяет 13-летний международный опыт с современными требованиями Industry 4.0.
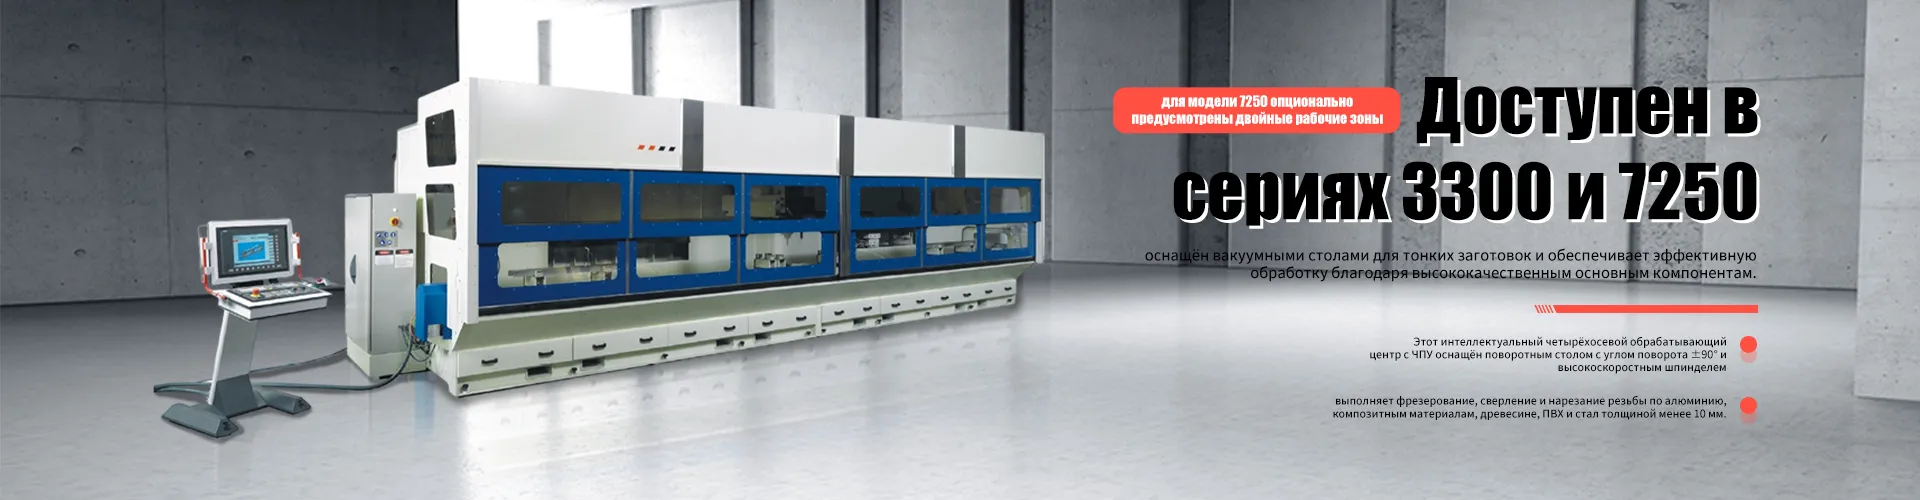
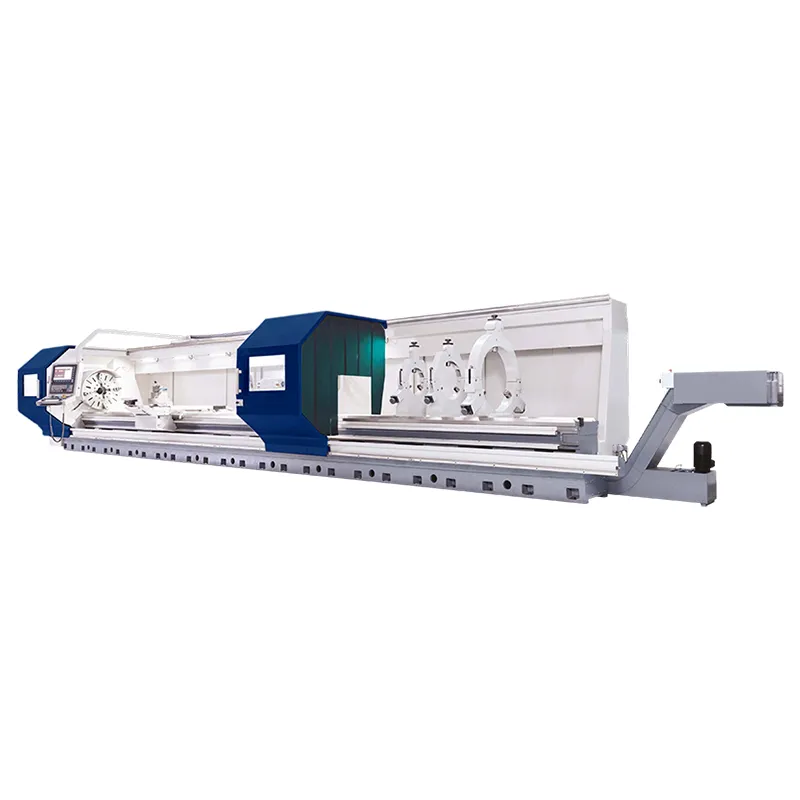
Наша линейка тяжёлых токарных центров Apex разработана специально для решения задач, где традиционное оборудование достигает своих физических пределов. В отличие от универсальных станков, центры Apex серии Heavy Duty характеризуются диаметром точения 600–720 мм и усиленной конструкцией станины, рассчитанной на обработку деталей сложной геометрии с высоким отношением длины к диаметру.
Ключевое преимущество решений от sterna-itech.ru заключается в глубокой интеграции интеллектуальных систем управления. Мы не просто поставляем «железо», мы внедряем экосистему. Наши пятиосевые высокоскоростные обрабатывающие центры и четырёхосевые фрезерные центры Apex работают в едином информационном поле с токарными комплексами, что позволяет реализовать сквозной технологический процесс без повторной базировки детали. Это критически важно для сохранения соосности отверстий и точности поверхностей в авиационных узлах.
Компания предоставляет полный цикл услуг: от инженерных исследований и разработки индивидуальных захватных устройств для роботов-манипуляторов до монтажа и пусконаладки. Наличие собственной сервисной службы с замкнутым циклом означает, что мы не зависим от сторонних подрядчиков при решении нестандартных задач. Например, при автоматизации авиационного производства мы можем адаптировать ПО станка под конкретный алгоритм работы роботизированной ячейки, что недоступно большинству стандартных поставщиков оборудования.
При закупке оборудования руководители производств часто сравнивают стоимость часа работы универсального тяжелого станка и специализированного центра. Ниже приведена таблица, демонстрирующая экономическую и техническую целесообразность выбора специализированного оборудования для аэрокосмической отрасли.
| Параметр | Универсальный тяжёлый токарный станок | Специализированный токарно-фрезерный центр (Apex) |
|---|---|---|
| Точность позиционирования (ISO 230-2) | 0,015 – 0,020 мм | 0,005 – 0,008 мм |
| Функция фрезерования (Live Tooling) | Ограничена или отсутствует (требует вторичной операции) | Полноценная 5-осевая обработка, синхронизация осей |
| Время переналадки | 4–8 часов (ручная смена инструмента, базировка) | 45–60 минут (автоматическая смена паллет, преднастроенные инструменты) |
| Обработка сложных поверхностей | Только точение, фрезеровка на отдельном станке (потеря соосности) | Единая установка, высокая соосность, сложные контуры |
| Интеграция с АСУ ТП | Базовый уровень (RS-232, Ethernet) | Продвинутый (OPC UA, MQTT, цифровые двойники) |
| Стоимость владения (TCO) за 5 лет | Высокая из-за простоев и брака | На 25-30% ниже за счет эффективности |
Как видно из сравнения, первоначальная инвестиция в специализированный центр окупается за счет сокращения фонда оплаты труда (меньше операторов и наладчиков), уменьшения площади цеха (один станок вместо двух) и, главное, снижения процента дорогостоящего брака. Для деталей из титана, где стоимость заготовки может достигать десятков тысяч долларов, ошибка в соосности на 0,05 мм фатальна.
Импорт промышленного оборудования в Российскую Федерацию сопряжен с рядом бюрократических и технических нюансов. Поставщик обязан обеспечить полное соответствие оборудования требованиям Технических регламентов Таможенного союза (ТР ТС). В частности, ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 004/2011 «О безопасности низковольтного оборудования» являются обязательными для получения разрешения на ввод в эксплуатацию.
Отсутствие сертификата ЕАС (EAC) делает невозможным легальную эксплуатацию станка на территории РФ и ставит под угрозу страховые случаи. ООО «Шэньси Стерна» берет на себя все вопросы по сертификации. Все наши токарные центры Apex проходят предварительные испытания на соответствие климатическим условиям эксплуатации по ГОСТ 15150-69 (исполнение УХЛ или О4 в зависимости от модификации), что гарантирует работоспособность электроники и гидравлики при перепадах температур в неотапливаемых складах или цехах.
Транспортировка тяжёлого токарно-фрезерного центра требует специальной подготовки. Станина и порталы фиксируются транспортными скобами, чувствительные компоненты (ЧПУ, измерительные щупы) упаковываются в антистатические контейнеры с влагопоглотителями. Срок поставки оборудования из Китая в центральные регионы России составляет в среднем 45–60 дней железнодорожным транспортом.
Критическим этапом является шеф-монтаж и пусконаладка. Наши инженеры выезжают на предприятие заказчика для:
Мы предлагаем гарантию 24 месяца на основные узлы и 12 месяцев на расходные материалы и электронику при соблюдении регламента ТО. Однако наша главная ценность — это система технического обслуживания с замкнутым циклом. Благодаря удаленному мониторингу состояния станка (через защищенный канал связи), мы можем предсказать выход из строя подшипника шпинделя или деградацию сервопривода за 2–3 недели до аварии. Это позволяет заказать запчасти заранее и избежать незапланированного простоя производственной линии.
Важно отметить, что мы не используем принцип «черного ящика». Заказчик получает полные электрические и гидравлические схемы, а также доступ к исходному коду PLC (если это предусмотрено договором), что дает полную независимость от вендора в долгосрочной перспективе.
Внедрение тяжёлого токарно-фрезерного центра Apex позволяет пересмотреть экономику производства авиационных компонентов. Рассмотрим пример расчета окупаемости для предприятия, выпускающего диски турбин.
До внедрения: обработка диска занимала 3 операции (черновое точение, чистовое точение, фрезеровка пазов на другом станке). Общее время цикла — 14 часов. Требуется 2 оператора и 2 станка. Коэффициент использования оборудования (OEE) — 65% из-за времени на транспортировку и переналадку.
После внедрения центра Apex: обработка выполняется за 1 установку. Время цикла — 9,5 часов. Требуется 1 оператор. OEE возрастает до 85% благодаря автоматической смене инструмента и отсутствию межоперационного хранения.
Экономия составляет не только в прямых затратах на электроэнергию и зарплату, но и в сокращении незавершенного производства (WIP). Высвобождение складских площадей и ускорение оборачиваемости капитала дают дополнительный экономический эффект, который часто превышает 15-20% в год.
Выбор тяжёлого токарно-фрезерного центра для аэрокосмической отрасли — это стратегическое решение, определяющее конкурентоспособность предприятия на десятилетие вперед. Технологии компании «Стерна Авиация» и её дочерней структуры ООО «Шэньси Стерна» предлагают баланс между высокой производительностью, прецизионной точностью и надежностью, подтвержденной международными стандартами.
Не позволяйте устаревшему оборудованию лимитировать ваш производственный потенциал. Переход на интеллектуальные производственные комплексы Apex — это шаг к цифровой трансформации вашего завода.
Готовы обсудить ваш проект?
Наши инженеры готовы провести бесплатный аудит ваших текущих технологических процессов и подготовить коммерческое предложение с расчетом окупаемости (ROI) специально для ваших задач.
Запросите коммерческое предложение и технический паспорт
Или свяжитесь с нами напрямую для консультации по выбору модели Apex Heavy Duty.